


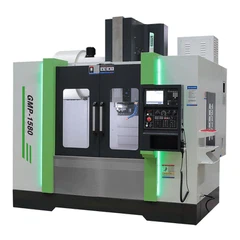
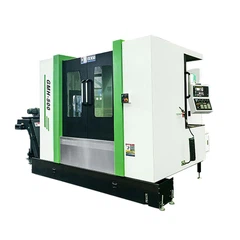
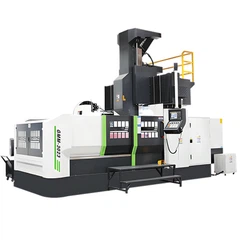


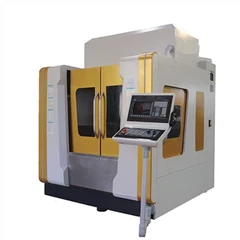



Høyhastighets maskineringssenter
-
![Høy nøyaktighet Gantry 5-akset maskineringssenter GMS8U]() Høy nøyaktighet Gantry 5-akset maskineringssenter GMS8UGMS8U er designet for ultra-presisjon, fler-vinkler og fler-overflatebearbeiding, og muliggjør kortere verktøylengder, forbedret stivhet og jevnere overflatefinish – et perfekt valg for...Mer
-
![Høy nøyaktighet CNC Gantry Type Machining Center GMS600]() Høy nøyaktighet CNC Gantry Type Machining Center GMS600Svært presise,-høyproduktive portalfreser som kan tilpasses en rekke maskineringsoperasjoner, materialer, applikasjoner og delstørrelser.Mer
-
![Høypresisjon CNC Gantry Type Fresemaskin GMS550]() Høypresisjon CNC Gantry Type Fresemaskin GMS550GMS550 høyhastighets CNC maskineringssenter|Lineær motor CNC fresemaskin med 0,01 mm nøyaktighet. GMS550 High Speed CNC Machining Center er en lineær motor CNC-maskin designet for...Mer
-
![Høypresisjon Gantry CNC Machining Center GMS800]() Høypresisjon Gantry CNC Machining Center GMS800GMS800 High Speed CNC Machining Center er konstruert for presisjonsmaskinering av større og mer krevende komponenter. Utstyrt med en HSK A63 høy-spindel som når 20 000 RPM og et kraftig lineært...Mer
-
![Lite høyhastighets portalmaskinbearbeidingssenter GMS5]() Lite høyhastighets portalmaskinbearbeidingssenter GMS5GMS5 High Speed CNC Machining Center er en avansert lineær motor CNC-maskin designet for presisjonsmaskinering av små deler og komponenter med høy-finish. Bygget på en maskinseng i granitt for...Mer


Kjernefordeler med GREAT CNC High{0}}Høyhastighets maskineringssentre
1. Granittseng for uovertruffen presisjon og stabilitet
Våre høyhastighets maskineringssentre har en naturlig granittbase, konstruert for maksimal stivhet og minimal termisk deformasjon.
Ultra-Høy presisjon: Granitts overlegne termiske stabilitet og vibrasjonsdemping sikrer jevn nøyaktighet på opptil ±0,001 mm, selv under kontinuerlig høy-drift.
Termisk motstand: Varmekapasiteten er dobbelt så stor som for støpejern, med bare 1/20 av dens varmeledningsevne – noe som holder kritiske dimensjoner stabile.
Anti-magnetisk og korrosjonsbestandig-: Granitt opprettholder dimensjonsstabilitet uten å bli påvirket av magnetiske felt eller miljøfaktorer.

2. Lineær motordrift for ekstrem hastighet og respons
Utvalgte modeller er utstyrt med direkte-drevne lineære motorer, som oppnår raske matehastigheter og ultra-jevn bevegelse.
Null tilbakeslag: Ingen mekanisk kontakt mellom bevegelige deler, noe som sikrer perfekt repeterbarhet.
Høy dynamisk ytelse: Akselerasjon opptil 1 G og matehastigheter på opptil 60 m/min forkorter syklustidene betydelig.
Vedlikeholds-Fri design: Ingen kule-slitasje eller smøring kreves, noe som reduserer langsiktig-vedlikeholdskostnad.
Lukket-sløyfetilbakemelding: Optiske lineære kodere sikrer interpolasjonsnøyaktighet på nanometer-nivå.
Fordel: Raskere maskinering, høyere delnøyaktighet og konsekvent langsiktig{0}pålitelighet.

3. Høy-hastighet, høy-presisjonsspindelsystem
Hvert GreatCNC høyhastighets maskineringssenter er utstyrt med en innebygd-, høy-spindel designet for å levere eksepsjonell nøyaktighet og stabilitet selv ved ekstreme rotasjonshastigheter.
Presisjon utover industristandarder:
Mens de fleste konkurrenter oppnår posisjoneringsnøyaktighet innenfor 0,005 mm, når GreatCNC-maskiner en imponerende0,002 mmrepeterbarhet. Denne presisjonen på mikron-nivå sikrer at hver overflatekontur, hjørneradius og fine detaljer er maskinert nøyaktig som programmert – med praktisk talt null avvik.
Fartsområde:
Opererer fra20 000 – 30 000 RPM, perfekt egnet for høy-skjæring av aluminium, grafitt, formstål og andre presisjonsmaterialer.
Dynamisk balansering:
Hver spindel gjennomgår dynamisk balansering med høy-hastighet for å opprettholde ultra-lav vibrasjon og minimalt med utløp, og oppnå speil-jevn finish selv ved kontinuerlig drift.
Avansert termisk kontroll:
Luft-/oljekjølesystemet opprettholder en konstant spindeltemperatur, reduserer termisk drift og sikrer jevn mikron-nøyaktighet under lange produksjonsserier.
Automatisk smøring og verktøyklemming:
Et intelligent smøresystem og presisjonsverktøy-klemmemekanisme tillater uavbrutt drift, gir stabil ytelse og forlenger spindelens levetid.
4. Stiv struktur med lette bevegelige komponenter
Den overordnede strukturen er optimalisert ved hjelp av finite element analyse (FEA) for maksimal stivhet og dynamisk respons.
Lette bevegelige deler reduserer tregheten, og forbedrer akselerasjons- og retardasjonshastigheter.
Tverr-bjelke- og søyledesign forbedrer stabiliteten under høy-skjæring.
Presisjons lineære føringer og direkte-drevne servomotorer opprettholder konsekvent maskineringsnøyaktighet over lange reiseavstander.
5. Avanserte CNC-kontrollsystemer
Alle GreatCNC høyhastighetsmaskineringssentre-støtter verdens-ledende kontrollsystemer for å møte ulike kundebehov.
Siemens 828D / 840D — pålitelig, mye brukt og egnet for fleraksebearbeiding.
Heidenhain TNC 640 — høy-presisjonskontroll med jevn interpolering for mold- og romfartsapplikasjoner.
Mitsubishi M80 / FANUC 0i-MF — rask respons og kompatibilitet med automatiseringslinjer.
Støtte for EtherCAT / Industry 4.0-tilkobling for smarte produksjonsmiljøer.
6. Presisjon gjennom hver detalj
Skalaer med høy-oppløsning: Optiske lineære kodere på alle akser for tilbakemelding med lukket-sløyfe.
Temperaturkompensasjon: Intelligent termisk kontroll justerer automatisk forskyvninger for å opprettholde mikronøyaktighet.
Dynamisk verktøyovervåking: Sanntids-verktøybelastning og vibrasjonsanalyse for prediktivt vedlikehold.
Vårt produktutvalg
| Modell | Bilde | X/Y/Z Reise | Spindelhastighet |
Posisjonsnøyaktighet (mm)
|
Flytt nøyaktighet (mm)
|
Maks hurtigmatingshastighet (X/Y/Z) | Maks akselerasjon (X/Y/Z) |
|
GMS5
|
 |
500×400×230 mm | 30 000 RPM | 0.003 | 0.002 | 60/60/60 | 1.0/1.0/1.0 (Fabrikkinnstillinger er 0.5/0.5/1.0) |
|
GMS800
|
 |
800×500×420 mm | 20 000 RPM | 0.005 | 0.003 | 60/60/60 | 1.0/1.0/1.0 |
|
GMS550
|
 |
550×400×350 mm | 30 000 RPM | 0.003 | 0.002 | 60/60/60 | 1.0/1.0/1.0 (Fabrikkinnstillinger er 0,5/0,5/0,5) |
|
GMS600
|
 |
600×500×300 mm | 24 000 RPM | 0.005 | 0.003 | 60/60/60 | 1.0/1.0/1.0 (Fabrikkinnstillinger er 0,5/0,5/0,5) |
|
GMS5U
|
500×400×230 mm | 30 000 RPM | 0.003 | 0.002 | 60/15/60 | 0.5 | |
|
GMS8U
|
 |
800×500×420 mm | 20 000 RPM | 0.005 | 0.003 | 60/30/60 | 0.5 |
|
GMS631
|
 |
6000×3000×1000 mm | 24 000 RPM | 0.01/1000 | 0.008/1000 | 48/48/36 | 0.2 |
Høyhastighets maskineringssenterapplikasjon
1. Muggindustri:

Maskinverktøydeteksjonsblokk

LED-lysmodul

Nåleformet

Høy-skospenneform
2. Militær industri:

Aeromotorkoblinger

Micro Hole Processing

Titanlegeringsform
3. 3C- og 5G-industrien

Kjøretøy, fresing, iPad

Kjøretøy, fresing, bærbar PC
1. Effektiviteten er 300 % høyere enn for de tre-aksene
maskinering;
2. Overflateruhet: Ra=0.18μm;
3. Behandlingsnøyaktighet innenfor 0,02 mm.

5G antenne

Strålende plate
4. Ny energikjøretøyindustri

Vortex kropp bevegelig skive

Vortex statisk disk
5. Micro Hole Semiconductor Industry:

Chip Testing Fixture

Chip Testing Fixture

Enkelt-silisium

Karbonfiber
6. Kobber/grafittelektrodeindustri:

Kobber elektrode

Kobber elektrode

Grafitt elektrode

Grafitt elektrode
7. Industrien for harde og sprø materialer:

Risbokstaver
1. Riskornstørrelse: 4,8 mm lang, 3,1 mm bred;
2. Verktøydiameter D: 0,02 mm, individuelle tegnbredde: 0,3 mm.

Zirconia

Zirconia keramikk
1. Ingen avskalling eller kantflis ved overflateinngangen eller bakutgangen;
2. Arbeidsstykkestørrelse 90×75×2,2 mm, bearbeidingstid 3 timer 50 minutter;
3. Maskineringsnøyaktighet innenfor 0,015 mm.

Kvartsglass
1. Ingen kollapsvinkel eller kant;
2. Estimert diameter: Φ52, bearbeidingstid: 4 timer og 12 minutter;
3. Maskineringsnøyaktighet: innenfor 0,015 mm.
Great Magtech (Xiamen) Electric Co., Ltd er en av de mest profesjonelle produsentene og leverandørene av høyhastighets maskineringssenter i Kina. Hvis du skal kjøpe høyhastighets maskineringssenter av høy kvalitet, velkommen til å få mer informasjon fra fabrikken vår. God service og konkurransedyktig pris er tilgjengelig.