




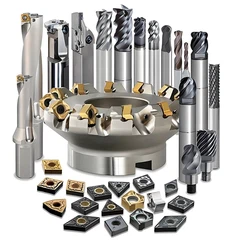



Ved CNC-bearbeiding kan valget av riktig skjærtype utgjøre hele forskjellen mellom en jevn, effektiv prosess og kostbar verktøyslitasje. Skjær er utskiftbare skjærekanter som brukes i ulike operasjoner som dreiing, fresing og boring. Hver innsatstype er designet med spesifikk geometri, materiale og belegg for å håndtere forskjellige skjæreforhold og materialer.
Enten du bearbeider stål, rustfritt stål eller aluminium, vil forståelse av ulike CNC-bearbeidingsskjærtyper-inkludert dreie-, frese- og borskjær-hjelpe med å optimalisere ytelsen, forlenge verktøyets levetid og forbedre overflatefinishen.
Denne veiledningen utforsker de vanligste indekserbare innsatsene, deres egenskaper og hvordan du identifiserer og velger riktig innsats for verktøyene dine. På slutten vil du vite nøyaktig hvilken innsatstype som kan øke produktiviteten og presisjonen din i 2025 og utover.
Hva er innsatser i CNC-bearbeiding?
Ved CNC-bearbeiding er innsatser utskiftbare kuttespisser som utfører selve materialfjerningsprosessen. I stedet for å slipe eller erstatte hele verktøyet, bytter operatører ganske enkelt ut den slitte innsatsen, noe som gjør prosessen mer effektiv og kostnadseffektiv-. Disse innsatsene er montert på verktøyholdere og brukes til ulike operasjoner som dreiing, fresing, boring og gjenging.
Moderne CNC-bearbeidingsskjær-ofte kalt indekserbare skjær-kommer i standardformer og størrelser definert av ISO- eller ANSI-koder. Hver innsats har spesifikk geometri, kantdesign og belegg som bestemmer hvordan den kutter forskjellige materialer som stål, støpejern eller aluminium.
Sammenlignet med tradisjonelle solide verktøy gir vendeskjær bedre presisjon, raskere oppsett og lengre verktøylevetid. De er kjernekomponentene i moderneCNC skjæreverktøy, som hjelper produsenter med å oppnå konsekvente-bearbeidingsresultater av høy kvalitet med minimal nedetid.

Hovedtyper av innsatser og deres applikasjoner
Ulike skjærtyper er designet for å håndtere spesifikke maskineringsoperasjoner som dreiing, fresing, boring, gjenging og sporing. Hver type har sin egen geometri, banebrytende-design og sponkontrollevne som direkte påvirker maskineringsytelse, overflatefinish og verktøylevetid. Å forstå disse kategoriene hjelper deg å velge riktig innsats for din CNC-maskin og materialer.
Dreieinnsatser
Dreieinnsatserbrukes hovedsakelig i dreiebenker for å forme den ytre eller indre overflaten av et roterende arbeidsstykke. Vanlige typer inkluderer CNMG, DNMG, VNMG og WNMG.
Ideell for grov- og etterbehandlingsoperasjoner.
Egnet for stål, rustfritt stål og støpejern.
Tilgjengelig i forskjellige neseradier for forskjellige overflatefinisher.
Gir utmerket sponkontroll og slitestyrke.

Freseinnsatser
Freseinnsatser-som APKT, SEKT, SDMT og XNMU-brukes i planfresing, skulderfresing og slisseoperasjoner.
Designet for multi-kantskjæring med høy materialfjerningshastighet.
Ulike geometrier håndterer mykt aluminium til harde legeringer.
Tilbyr stabil kutteytelse og forlenget verktøylevetid.
Kan indekseres flere ganger for kostnadsbesparelser.

Boreinnsatser
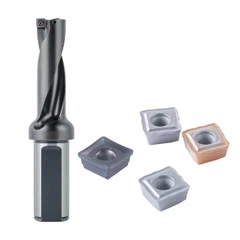
Boreinnsatser brukes i vendbare borlegemer for å lage nøyaktige hull. Vanlige eksempler inkluderer SPMG-, WCMX- og WCMT-innlegg.
Designet for presis hulldiameter og jevn overflatefinish.
Tillat høye matehastigheter og dyphullsboring.
Reduser skjærekrefter og vibrasjoner.
Enkel å bytte og vedlikeholde uten å slipe på nytt.

Gjenge- og rilleinnsatser
Gjengeinnsatser kutter både innvendige og utvendige gjenger, mens rilleinnsatser brukes til å lage presise slisser eller relieffer.
Trådtyper inkluderer laydown og topp-design.
Gi konsistente gjengeprofiler med minimal verktøyslitasje.
Rilleinnsatser sikrer rene, nøyaktige kutt på trange steder.
Ideell for applikasjoner som krever høy-dimensjonal nøyaktighet.
Ved å forstå disse skjærtypene og deres funksjoner, kan du velge den riktige kombinasjonen for dine CNC-maskinoperasjoner, noe som sikrer høyere produktivitet og bedre kvalitetsresultater.
Sett inn form og geometri forklart
Formen og geometrien til et skjær er kritiske faktorer som bestemmer hvordan det yter under skjæring. Hver innsats er identifisert av en standardisert kode som indikerer form, klaringsvinkel, toleranse, sponbryterdesign og størrelse. Å forstå disse parameterne hjelper deg med å velge riktig skjær for dine maskineringsbehov.
Vanlige innsatsformer inkluderer:
C (80 graders diamant) – en balansert design for generell-dreiing og etterbehandling.
D (55 graders diamant) – ideell for profilering og etterbehandling av komplekse konturer.
V (35 graders diamant) – best for presisjon etterbehandling på trange steder.
W (80 graders trigon) – gir sterkere skjærekanter for grovarbeid.
S (firkantet) – høy kantstyrke, egnet for hard-fresing.
R (rund) – perfekt for høy-fôringsfresing og jevn overflate.
Geometrien til et skjær-som skråvinkel, kantforberedelse og sponknuser-påvirker sponevakuering, skjærekraft og varmekontroll. For eksempel:
Positive riveinnsatser reduserer skjærekraften og forbedrer overflatekvaliteten.
Negative riveinnsatser gir sterkere kanter for tunge kutt og lengre verktøylevetid.
Sponbrytere hjelper til med å kontrollere sponstrømmen og forhindre verktøyskader.
Innsatsmateriale og beleggstyper
Materialet og belegget til en innsats spiller en avgjørende rolle for å bestemme skjæreytelsen, slitestyrken og holdbarheten. Ulike skjærtyper er laget av forskjellige materialer for å håndtere et bredt spekter av maskineringsapplikasjoner.
Vanlige innsatsmaterialer inkluderer:
Karbidinnsatser – allsidig og mye brukt for stål, rustfritt stål og støpejern; gir høy hardhet og slitestyrke.
CBN (Cubic Boron Nitride) innsatser – ideell for herdet stål og superlegeringer; opprettholde skarpheten ved høye temperaturer.
PCD (Polycrystalline Diamond)-innsatser – best for ikke-jernholdige materialer som aluminium og kobber; gi ultra-jevn overflatefinish.
Keramiske innlegg – egnet for høyhastighets-etterbehandling av herdet stål; utmerker seg i varmebestandighet.
Beleggingsteknologier forbedrer innsatsens ytelse ytterligere:
PVD-belegg (TiN, TiAlN, AlTiN) – øker hardheten og reduserer friksjonen.
CVD-belegg (Al₂O₃, TiC) – forbedrer slitestyrken ved høy-temperaturskjæring.
Å velge riktig materiale og beleggskombinasjon sikrer optimal ytelse for CNC-bearbeidingsskjærene dine, reduserer verktøyslitasje og maksimerer effektiviteten på tvers av forskjellige dreie-, frese- og boreoperasjoner.

Hvordan identifisere innsettingstyper ved hjelp av koder
Hvert vendeskjær kommer med en standardisert kode som beskriver form, størrelse, toleranse, kantdesign og sponknekker. Å lære å lese disse kodene er avgjørende for å velge riktig CNC-skjær for dine maskineringsbehov.
For eksempel gir en kode som CNMG120408 verdifull informasjon:
C – Innsatsform (80 graders diamant)
N – Sikkerhetsvinkel
M – Toleranseklasse
G – Chipbreaker type
1204 – Innsatsstørrelse (lengde, bredde, neseradius)
08 – Tykkelse eller nyskapende detalj
Ved å forstå disse kodene kan maskinister og ingeniører raskt identifisere den riktige innsatstypen uten prøving og feiling. Det sikrer også kompatibilitet med verktøyholdere, maskineringsoperasjoner og arbeidsstykkematerialer.
Hvordan velge riktig innsatstype for CNC-verktøyet ditt
Å velge riktig skjærtype er avgjørende for å oppnå presisjon, effektivitet og lengre verktøylevetid i CNC-bearbeiding. Valget avhenger av flere nøkkelfaktorer, inkludert arbeidsstykkemateriale, driftstype, skjærehastighet og maskinkapasitet.
For å dreie innsatser, vurder formen og neseradiusen for ønsket overflatefinish. For fresing av skjær er geometri og kantdesign avgjørende for å håndtere komplekse konturer og høye materialfjerningshastigheter. Boreinnsatser må matche hulldiameteren og -dybden samtidig som stabiliteten opprettholdes. Gjenge- og rilleinnsatser krever nøyaktighet for å oppnå presise profiler.
Materiale og belegg er også viktig: Karbidskjær er allsidige, CBN-skjær utmerker seg i herdet stål, og PCD-skjær er ideelle for ikke-jernholdige metaller. Riktig skjærvalg reduserer vibrasjoner, forhindrer brudd på verktøyet og sikrer konsistente maskineringsresultater.
Vanlige feil ved valg av innsatstyper
Å velge feil innsatstype kan føre til dårlig overflatefinish, forkortet verktøylevetid og redusert maskineringseffektivitet. Mange maskinister og ingeniører gjør vanlige feil som lett kan unngås.
Ignorer sponkontroll: Noen innsatser er designet med spesifikke sponbrytere for å evakuere materiale effektivt. Bruk av en inkompatibel sponbryter kan forårsake spontilstopping eller skade på verktøyet.
Utilpasset materiale og kvalitet: Å velge et skjær uten å ta hensyn til materialet i arbeidsstykket-som å bruke en standard hardmetallskjær på herdet stål-kan føre til rask slitasje eller brudd.
Oversett skjæreforhold: Matehastighet, spindelhastighet og skjæredybde påvirker alle skjærytelsen. Bruk av en innsats utenfor de anbefalte parametrene reduserer effektiviteten og øker risikoen for verktøyfeil.
Forsømmer verktøyholderkompatibilitet: Ikke alle innsatser passer til alle verktøyholdere. En innsats som ikke sitter ordentlig kan vibrere, forårsake dårlig finish og for tidlig slitasje.
Ved å unngå disse feilene og velge riktig CNC-bearbeidingsskjær, kan du maksimere produktiviteten, redusere nedetiden og sikre konsistente resultater av-høy kvalitet.
Fremtidige trender innen innsatsteknologi
Verden av CNC-bearbeidende innsatser utvikler seg raskt, drevet av kravet om høyere effektivitet, presisjon og bærekraft. I 2025 og utover er det flere trender som former fremtiden for innsatstyper.
Avanserte belegg og materialer: Nye nano-belegg og hybridmaterialer forbedrer slitestyrken, varmetoleransen og kutteytelsen. Dette gjør at vendbare innlegg kan vare lenger og håndtere tøffere materialer ved høyere hastigheter.
Smarte innsatser: Integrering av sensorer og overvåkingsteknologi blir mer vanlig. Smarte innsatser kan spore slitasje, temperatur og skjærekrefter i sanntid-, og hjelper maskinister med å optimalisere verktøyets levetid og redusere nedetiden.
Bærekraftig maskinering: Produsenter fokuserer på resirkulerbare og miljøvennlige-skjær for å redusere avfall og energiforbruk. CNC-innsatser laget av slitesterke, gjenbrukbare materialer blir stadig mer populært.
Optimaliserte geometrier: Innovative sponbryterdesign og banebrytende-geometrier forbedrer sponkontroll, overflatefinish og kuttestabilitet, spesielt ved høy-hastighet og komplekse operasjoner.
Ved å holde seg informert om disse trendene kan maskinister og ingeniører velge de mest avanserte skjærtypene, forbedre produktiviteten og opprettholde et konkurransefortrinn innen moderne CNC-maskinering.
Konklusjon
Å forstå de forskjellige skjærtypene er avgjørende for å oppnå presisjon, effektivitet og kostnadseffektivitet- i CNC-bearbeiding. Fra dreiing, fresing og boring av innsatser til alternativer for gjenging og sporing, valg av riktig vendeskjær sikrer lengre verktøylevetid, bedre overflatefinish og optimert kutteytelse.
Å velge de riktige CNC-bearbeidingsskjærene innebærer å vurdere skjærgeometri, materiale, belegg og kompatibilitet med maskinen og arbeidsstykket. Å unngå vanlige feil-som materialer som ikke samsvarer eller ignorere skjæreforhold-kan spare tid, redusere verktøyslitasje og forbedre den generelle produktiviteten.
Hos GreatCNC Machine tilbyr vi et komplett utvalg av høy-kvalitets skjæreinnsatser designet for å møte kravene til moderne maskinering. Enten du oppgraderer verktøyene dine eller søker ekspertanbefalinger, kan teamet vårt hjelpe deg med å velge den perfekte innsatstypen for dine operasjoner.