





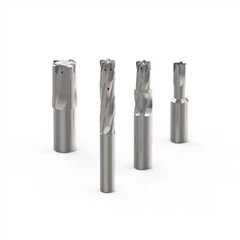


Gjengefresing kan virke skremmende ved første øyekast, med flere akser som beveger seg samtidig, krever presis geometri og ikke gir rom for feil. Men når du først forstår prinsippene for spiralinterpolering, blir det raskt en av de mest pålitelige og fleksible gjengebearbeidingsmetodene på CNC-maskiner.
Denne trinnvise-for-trinnsveiledningen beskriver alle aspekter av gjengefresing, fra verktøyvalg og oppsett til matehastigheter, skjærehastigheter, programmering og vanlige feilsøkingsmetoder. Enten du bearbeider blinde hull, harde materialer eller deler av høy-verdi der kranbrudd er uakseptabelt, vil denne veiledningen hjelpe deg med å produsere rene, presise gjenger uten å stole på prøving og feiling.
Hva er trådfres
En gjengefres er et skjæreverktøy som brukes i CNC-bearbeiding for å produsere interne eller eksterne gjenger gjennom kontrollert verktøybevegelse i stedet for å tvinge en fast gjengeform inn i materialet. I stedet for å kutte hele gjengeprofilen på en gang, fjerner du materiale gradvis langs en programmert bane. Dette gir deg større kontroll over trådstørrelse, nøyaktighet og overflatefinish, spesielt nyttig når du arbeider med harde materialer, blinde hull eller deler med høy-verdi der feil er kostbare.

Hvordan trådfres fungerer
Når du bruker en gjengefres, roterer verktøyet med høy hastighet mens CNC-maskinen leder det i en presis sirkulær bevegelse. Samtidig beveger verktøyet seg aksialt langs Z--aksen. Denne synkroniserte bevegelsen lar deg kutte tråden lag for lag, redusere skjærekrefter og minimere risikoen for verktøybrudd.
Grunnleggende konsept for gjengefresing
Nøkkelideen bak trådfresing er bevegelsesgenererte-tråder. Du kontrollerer tråddiameteren og passer gjennom verktøybanen og forskyvningene, ikke verktøyformen alene. Ett verktøy kan ofte kutte flere gjengediametre med samme stigning, noe som gir deg fleksibilitet og lavere verktøykostnader.
Helisk interpolasjon forklart enkelt
Helisk interpolasjon betyr å kombinere et sirkulært trekk i X og Y med et lineært trekk i Z. Hver hel sirkel tilsvarer én trådstigning. Når du forstår dette, kan du enkelt justere dybde, størrelse og finish for å få konsekvente tråder av høy-kvalitet hver gang.

Hva du trenger før trådfresing
Før du starter gjengefresing, må du sørge for at alle nøkkelbetingelser er klart definert. Riktig forberedelse hjelper deg å unngå størrelsesfeil, verktøyskader og dårlig gjengekvalitet senere i prosessen.
Trådspesifikasjon og standarder
Først bør du bekrefte trådstandarden og spesifikasjonen. Dette inkluderer gjengetype (metrisk, UNC, UNF eller NPT), nominell diameter, stigning, gjengedybde og nødvendig passform. Når du kjenner disse verdiene på forhånd, kan du programmere riktig spiralbane og justere forskyvninger nøyaktig for å oppnå ønsket gjengestørrelse.
Forberedelse av pilothull og del
Deretter trenger du et pilothull i riktig størrelse. Den mindre diameteren må samsvare med gjengestandarden og etterlate nok materiale for ren gjengedannelse. Ved å legge til en liten avfasning ved hullinngangen hjelper det å styre gjengefresen jevnt og reduserer grader ved gjengestart.
Maskin- og verktøykrav
Til slutt, sørg for at dinCNC maskinstøtter spiralinterpolering og gir tilstrekkelig stivhet. En stabil spindel, minimalt utløp og en stiv verktøyholder er avgjørende for å opprettholde nøyaktigheten og forlenge verktøyets levetid under gjengefresing.
Grunnleggende om valg av trådfres
Å velge riktig gjengefres er avgjørende hvis du vil ha stabil skjæring, nøyaktige gjenger og lang verktøylevetid. Noen få nøkkelfaktorer vil veilede valget ditt og hjelpe deg å unngå vanlige feil.
Enkelt-Form vs Multi-Form Gjengefreser
A enkelt-trådfreskutter én trådprofil om gangen, noe som gjør den ideell når du trenger fleksibilitet. Med ett verktøy kan du bearbeide forskjellige gjengediametre som deler samme stigning, ganske enkelt ved å justere verktøybanen.

En gjengefres med flere-former kutter flere gjengetenner samtidig, noe som gir raskere bearbeiding, men den er vanligvis begrenset til en bestemt gjengestørrelse. Du bør velge basert på batchstørrelse og fleksibilitetsbehov.

Hensyn til verktøyets diameter og rekkevidde
Verktøydiameteren må være liten nok til å fjerne den mindre diameteren mens den forblir stiv. Lengre rekkevidde øker vibrasjonsrisikoen, så du bør alltid bruke kortest mulig klippelengde.
Belegg og materialtilpasning
Tilpass verktøybelegget til materialet ditt. Riktig belegg reduserer friksjonen, kontrollerer varmen og forbedrer verktøyets levetid betydelig.
Hvordan trådfrese en innvendig tråd
Gjengefresing en innvendig gjenge handler om kontroll. Når du følger en klar sekvens, kan du oppnå nøyaktig gjengestørrelse, jevn overflatefinish og stabil verktøylevetid.
Trinn 1 - Definer skjæreparametere
Start med å definere gjengediameter, stigning og total gjengedybde. Bestem om du vil kutte tråden i en enkelt eller flere omganger. For hardere materialer eller dypere gjenger, hjelper flere passeringer å redusere skjærebelastningen og forbedre stabiliteten.
Trinn 2 - Verktøyoppføringsstrategi
Velg en jevn inngangsbevegelse for å beskytte skjærekantene. En radiell eller tangentiell inngang foretrekkes fremfor å stupe rett ned. Dette gjør at verktøyet kan gripe inn i materialet gradvis og reduserer risikoen for flising eller vibrasjoner.
Trinn 3 - Helical Cutting Motion
Under kutting følger verktøyet en spiralformet bane ved å bevege seg i en sirkulær bevegelse mens det mates langs Z--aksen. Bruk klatrefresing når det er mulig for å forbedre overflatefinish og sponevakuering.

Trinn 4 - Avslutt flytting og trådfullføring
Når du når den endelige tråddybden, bruk et kontrollert utgangstrekk. En jevn utrulling- forhindrer grader i trådenden og beskytter verktøyet under tilbaketrekking.
Trinn 5 - Størrelsesjustering og Spring Pass
Til slutt, sjekk trådtilpasningen og juster størrelsen ved hjelp av verktøyforskyvninger. Om nødvendig, utfør en lett fjærpassering for å eliminere avbøyning og oppnå konsistente, nøyaktige gjenger.
Hvordan trådfrese en utvendig tråd
Gjengefresing av en utvendig gjenge følger de samme grunnleggende prinsippene som innvendig gjenger, men overflateeksponering og verktøystabilitet blir mer kritisk. Riktig forberedelse og verktøybanekontroll hjelper deg å oppnå rene, nøyaktige resultater.
Utvendig diameter klargjøring
Før du skjærer, bør du forberede den ytre diameteren til riktig størrelse. OD må tillate nok materiale for gjengeprofilen uten å overbelaste kutteren. Ved å legge til en liten avfasning ved gjengestarten hjelper det å styre verktøyet jevnt og reduserer sjansen for kantflassing eller hevete grader.
Verktøybaneforskjeller for eksterne tråder
For utvendige gjenger går verktøybanen rundt utsiden i stedet for inne i et hull. Du må opprettholde tilstrekkelig klaring og kontrollere det radielle inngrepet for å unngå overdreven verktøyavbøyning. Ved å bruke en stabil, klatre-fresing forbedres overflatefinish og konsistens.
Forebygging av grader og kantskader
For å unngå grader, bruk jevne inn- og utgangsbevegelser. En kontrollert rull-inn og utrulling- minimerer riving av materialet og beskytter både trådformen og verktøykantene.
Mater og hastigheter for gjengefresing
Innstilling av riktig mating og hastighet er avgjørende for stabil kutting og nøyaktig gjengekvalitet. Fordi gjengefresing bruker en spiralformet bevegelse, oppfører skjæreparametere seg annerledes enn ved rett fresing.
Forstå sponbelastning i gjengefresing
Når du trefreser, kommer den effektive matehastigheten fra både den sirkulære bevegelsen og den aksiale bevegelsen. Dette betyr at den faktiske brikkebelastningen kan være høyere enn forventet hvis du kun ser på den programmerte matingen. Du bør alltid ta hensyn til denne kombinerte bevegelsen for å unngå overbelastning av kutteren.
Startparametere etter materialtype
Som et generelt utgangspunkt, bruk lavere skjærehastigheter for rustfritt stål og titan, og høyere hastigheter for aluminium. For karbonstål gir moderate hastigheter med konservativ mating en god balanse mellom verktøylevetid og produktivitet.
Fininnstilling- for overflatefinish og verktøylevetid
For å forbedre overflatefinishen, reduser matingen litt eller kutt i flere omganger. Hvis verktøyslitasjen øker for raskt, senk skjærehastigheten og sørg for at spon evakuerer jevnt.
Hvordan sjekke gjengekvaliteten etter fresing
Når gjengefresingen er fullført, sikrer riktig inspeksjon at gjengen oppfyller funksjons- og dimensjonskrav. En rask sjekk på dette stadiet hjelper deg å unngå monteringsproblemer senere.
Gå Nei-Go Gauge Inspection
Du bør først bruke en Go/No-Go-trådmåler. Go-måleren skal skrus jevnt inn uten kraft, mens No-Go-måleren ikke skal kobles utover den angitte grensen. Dette bekrefter at gjengestørrelsen og stigningsdiameteren er innenfor toleranse.
Fit, Finish og Visual Checks
Etter måling, inspiser tråden visuelt. Se etter jevne flanker, jevn gjengedybde og rene start- og sluttpunkter. Se etter grader eller overflaterivning, spesielt ved gjengeinngangen, og foreta små forskyvningsjusteringer om nødvendig.

Trådstørrelsen er for stram eller for løs
Hvis gjengen er for stram eller for løs, er den vanligste årsaken feil verktøyforskyvning eller verktøyavbøyning. Du bør finjustere-diameterforskyvningen i små trinn i stedet for å endre hele programmet. For dypere gjenger kan det å redusere radialt inngrep eller legge til en fjærpassering forbedre nøyaktigheten.
Skravling og dårlig overflatefinish
Prating kommer vanligvis fra mangel på stivhet eller overdreven skjærebelastning. Bruk kortest mulig verktøy, reduser matingshastigheten litt, og vurder multi-skjæring. Å sikre klatrefresing og jevne inngangsbevegelser bidrar også til å stabilisere kuttet.
Verktøyslitasje eller brudd
For tidlig slitasje eller brudd indikerer ofte overbelastning. Senk skjærehastigheten, forbedre sponevakueringen og unngå aggressive innkjøringsbevegelser for å beskytte verktøyet.
Grader ved trådstart eller slutt
Grader skyldes vanligvis brå inn- eller utgang. Hvis du legger til en liten avfasing og bruker glatte trekk-inn og ut-, vil du redusere kantskader betraktelig.
Konklusjon
Gjengefresing gir deg nøyaktig kontroll over gjengestørrelse, skjærebelastning og overflatefinish, noe som gjør den til en pålitelig løsning for moderne CNC-maskinering. Når du forstår de grunnleggende prinsippene, forbereder delen riktig og følger en strukturert skjæresekvens, kan du produsere konsistente interne og eksterne gjenger med tillit. Ved å velge riktig gjengefres, stille inn riktige matinger og hastigheter, og inspisere den ferdige gjengen nøye, reduserer du risikoen for skrot og verktøysvikt.
Hvis du vil ha enda bedre resultater, fokuser på små justeringer av verktøyforskyvninger, inngangsbevegelser og pasningsstrategi, som ofte utgjør den største forskjellen. Når du er i tvil, start konservativt og optimaliser trinn for trinn. Med riktig tilnærming blir gjengefresing en repeterbar, effektiv prosess du kan stole på på kritiske deler.