




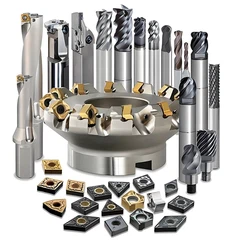

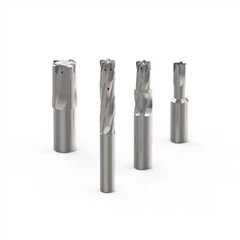


Har du noen gang sett en blokk med metall bli en jevn, presis del og lurt på hvilket skarpt verktøy som fikk det til? Dette verktøyet er ofte en fresekutter . fresing av kuttere brukes daglig på fabrikker og små arbeidsplasser for å skive, form og snekre metaller, plast, tre og et bredt spekter av andre stoffer .
Etter at du har lært hvordan du bruker kutterverktøy, kan du utforske mange forskjellige design og oppnå bedre kvalitet i det du lager . Denne guiden dekker alle detaljer om fresing av kuttere, diskuterer hvordan de fungerer, grunnene til at de er viktige, og hvordan du velger det beste for hver jobb . {TAKT {{{{{{{1}.
Hva er fresing?
Fresinger en prosess der materiale fjernes fra et arbeidsstykke med roterende skjæreverktøy . Maskinen håndterer kutteren og roterer det, og lar deg flytte arbeidsstykket ditt slik at kutteren skiver av overflødig materialer . i motsetning til å bore, som stuper rett ned, freser i flere retninger {2 -}}}} {{} ansikter, og til og med tredimensjonale konturer . Et godt freseoppsett gjør en vanlig bit av lager til en nøyaktig, ferdig del i minutter .
Hver kuttertann i en fresesyklus møter arbeidsstykket, kutter av seg et stykke og tømmer seg for neste tann for å betjene . fordi den raske, gjentatte skjæringen gjør varmen raskt, du bør være forsiktig . du må balansere, fôrhastighet, kutter, og kutter og kutter deg til å holde deg, og smurt {{{}. Livet, og produserer en fin overflatefinish .
Hvordan fresing av kutter fungerer
Hver fresekutter følger det samme konseptet: de roterer rundt seg selv og kantene klemmer seg på stykket som blir maskinert . nummererte kuttertenner alle har et rake ansikt, et lettelses ansikt og en skarp skjærekant . når tannen fortsetter å bevege seg inn i det kuttede, det resulterer i en chip .}}.} sted .
Flere krefter spiller inn under fresing:
● Kuttekraft skyver kutteren inn i arbeidsstykket .
● Radial kraft prøver å flytte kutteren sidelengs .
● Axial Force prøver å trekke kutteren langs aksen .
Hvis du ignorerer disse kreftene, kan kutteren vibrere, skravle eller bryte . Maskinbyggere Design Spindles, lagre og verktøyholdere for å motstå disse belastningene . Du kan også justere dybden av kutt og fôrhastighet for å holde kreftene under kontroll .
En annen viktig faktor er chiptykkelse . hver tann kan bare fjerne en vis
Hoveddeler av en fresekutter
Før vi dykker inn i kuttertyper, la oss se på delene som de fleste fresingskuttere deler:
|
Del |
Rolle |
|
Skaft |
Den rette eller avsmalnede delen som monteres i en kollet, holder eller arbor . |
|
Kropp |
Hovedformen som bærer tennene eller innsatsen . |
|
Fløyter |
Lange spiraliske spor som guider brikker ut av kuttet . |
|
Tenner (eller setter inn) |
Skarpe kanter som fjerner materiale . |
|
Helix vinkel |
Spiralvinkelen på fløyten påvirker flisestrømning og skjæringskrefter . |
|
Lettelse |
Klaring bak banebrytende slik at den ikke gnir arbeidsstykket . |
|
Belegg |
Et tynt, hardt lag som kjemper mot slitasje og varme . |
Tall vil være synlige langs skaftområdet, enten trykt eller etset, på en kutter . de indikerer diameteren på kutteren og skaftet, hvor mange fløyter, og noen ganger vil typen karbid eller hs brukt . alltid gjennomgå disse målene slik at du kan velge den rette for din jobb og spinten og spinten og spinten spinte og spinten og spinten og spinten vil være å fungere med {
Kuttermaterialer
En kutters ytelse starter med materialet som danner kanten . Fire vanlige valg dominerer moderne butikker:
● Høyhastighetsstål (HSS) koster mindre, motstår sjokk og fungerer godt på mykere metaller og plast . Det sliter raskere på harde legeringer, men du kan vegre det mange ganger .
● Karbid kombinerer wolframkarbidpartikler med et bindemiddel som kobolt . Det holder seg skarp i høyere hastigheter og temperaturer, slik at du kan kutte harde stål, rustfritt og støpejern uten å bremse . karbid er sprø, så unngå tung innvirkning .
● CerMet er en blanding av keramikk og metall; CerMet håndterer veldig høye temperaturer og etterlater en speilfinish på stål . den misliker vibrasjon og avbrutte kutt .
● Keramiske rene keramiske kuttere takler superlegeringer i ekstreme hastigheter . de glød rødt varmt i snitt
Mange butikker holder både HSS og karbidendemøller på hånden, ved å bruke HSS for grove kutt på mykt lager og karbid for høyhastighets etterbehandling eller harde metaller .
Grunnleggende kutterfamilier
Fresende kuttere kommer i mange former, hver bygget for en spesiell oppgave . La oss bryte ned de store familiene i detalj .
Sluttfabrikker
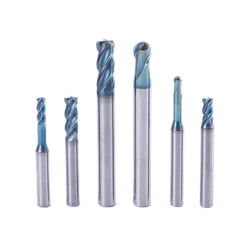
End Mills rangerer som arbeidshestene i freseverdenen . De ser ut som tykke øvelser, men har fløyter som løper langs siden og spissen . Du kan stupe med midten, sidemøllen lommer, og skjære kompleks 3D Surfaces . endefabrikk Fall i mange substyles:
Firkantet slutt: flatt spiss for skarpe hjørner .

Ball Nose: avrundet spiss for glatte kurver .

Hjørneradius: liten radiusspiss som øker styrken og reduserer flis .
Grov (mais cob): serrated tenner som bryter chips for rask lagerfjerning .
Micro End Mills: Tiny Diameters ned til 0 . 1 mm for delikat arbeid.
Face Mills
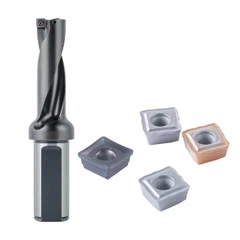
Face Mills eller Shell Mills skiver brede, flate ansikter på store arbeidsstykker . De monterer på en arbor og bærer flere karbidinnsatser . Du setter innsatsen slik at hver og en tar en del av lasten . en 100 mm fabrikk kan rengjøre en plate i en pass for å få en rengjøring av en glatt rengjøring av en glatt rengjøring av et glatt.
Face Mills bruker ofte en positiv rake -design som kutter med mindre kraft, noe som hjelper på svakere maskiner . Du kan også bytte innsatser for å matche stål, støpejern eller aluminium .}}}
Plate og sidefabrikker
Platefabrikker ligner tykke sagblader . du skyver bruket langs siden av en blokk for å fjerne et helt lag med materiale . sidefabrikk har tenner på både periferien og sidene, slik at du kan klippe spor eller trinn i ett skudd .
Vinkelkuttere
Vinkelkuttere skiver V-grooves, chamfers og svalehals . De vanligste vinklene er 45 grader og 60 grader, men du kan finne hvilken som helst vinkel du trenger . Woodruff Keyseat-kuttere faller inn i denne gruppen; De freser små sirkulære lommer for tresnøkler på sjakter .
Form kutter
Form kutter bærer en spesiell profil som delen må matche . girskjærere, trådfabrikker og radiusutskjæringer faller under dette navnet . De sparer tid på deler som trenger gjentatte former . for eksempel en 14 . 5 grad innebærer å skjære kan kutte en tannhal på spur på spur i spur}
T-sporet og svalehale-kuttere

T-Spor-kuttere stuper ned i et pilotspor og utvidet bunnen for å lage et T-formet spor .
Fluekuttere
Flykutter ser enkelt ut: en enkelt HSS- eller karbidverktøybit klemt i en kropp som snurrer som en sveiv . mens de er saktere enn multi-tooth Face Mills, flueknapper skaper veldig brede og veldig flate overflater til lave kostnader . Mange hobbyer bruker flueknytter fordi de kan slynge seg i rekt i minutt {3}
Tann- og fløytegeometri
Formen på hver tann kontrollerer chipstrømning, skjærekraft og overflatebehandling . Nøkkelelementer inkluderer:
Rake Angle: Vinkelen mellom rakeflaten og en radial linje . En positiv rake skiver metall lett, men svekker kanten . En negativ rake styrker kanten, men trenger mer kraft .
Lindringsvinkel: klaring bak skjæret . for lite lettelse forårsaker gnidning; For mye reduserer kantstyrken .
Helix Angle: Helling av fløyten . En høy helix (40 graders) løfter chips opp raskt og kutter jevnt, noe som hjelper på aluminium . En lav helix (20 grader) kutter hardere materialer uten å trekke for hardt på arbeidsstykket .}}}}}}}}}}}}}}}}}}}}}}}
Ved å blande rake, lettelse og helix, designer ingeniører kuttere som passer til hvert materiale . For eksempel kan en grov endefabrikk bruke en variabel helix med ujevn avstand for å bryte chip -rytme og drepe skravling .
Belegg og overflatebehandlinger

Moderne kuttere holder seg sjelden vanlig . Produsenter legger til tynne harde lag for å bekjempe slitasje, varme og bebygd kant . De vanligste beleggene inkluderer:
|
Belegg |
Farge |
Nøkkelstyrke |
|
Tinn (titan nitrid) |
Gull |
Generell slitasje motstand på stål . |
|
Ticn (Titanium Carbonitride) |
Blågrå |
Vanskeligere enn tinn for slipende støpejern . |
|
Tialn / Altin |
Fiolett-svart |
Tåler høy varme i tørrskjæring . |
|
DLC (diamantlignende karbon) |
Svart |
Rask ikke-pinne skjæring på aluminium og kobber . |
|
CVD Diamond |
Sølv |
Kutter grafitt, karbonfiber og grønn keramikk . |
Et godt belegg kan doble levetid på trippelverktøyet . Likevel belegg legger til kostnad, så bruk dem bare når hastighet eller bruk rettferdiggjør den ekstra kostnaden .
Cutter Selection Guide

Å velge riktig kutter kan føles overveldende, men du kan begrense feltet med fem klare trinn .
●Kjenn materialet: Aluminium liker høy helix-karbid med polerte fløyter og ingen oppbygging . rustfrie elsker skarpe kanter, lavere helix og tiialn belegg . støpejern vil ha et negativt rakeinnsats som overlever harde flekker .
●Definer operasjonen: grov behov for styrke og chip -plass; etterbehandling trenger skarpe kanter og mange fløyter . En langrekkende lomme trenger en halset kule nese .
●Match The Machine: En liten stasjonær mølle kan ikke snurre en 100 mm ansiktsfabrikk . Kontroller spindelkraft, hastighetsområde og verktøyholderstørrelse før du velger .
●Balansehastighet og liv: Karbidkutt raskere, men hvis du går sakte, kan HSS vare lenger per dollar . Se på syklustid, verktøy for endringstid og budsjett .
●Søk råd fra leverandører: Cutterprodusenter publiserer hastighets- og feedbord . Start der, og test og juster på maskinen din .
Kutting av grunnleggende data
Du vil høre tre nøkkelbegrep når du setter opp en fresekutter: spindelhastighet, fôrhastighet og dybde på kuttet .
●Spindelhastighet (RPM) forteller hvor mange svinger kutteren gjør per minutt . For å finne den, del den ønsket skjærehastigheten med kutterens omkrets .
●Fôrhastighet (mm/min) forteller hvor raskt verktøyspissen reiser gjennom arbeidet . multipliser fôret per tann med antall tenner og RPM .
●Dybde av kutt (aksial og radial) forteller hvor dypt og hvor bred du kutter på hver passering .
Bruk en konservativ start-kanbe 70 % av kartverdien-then se brikkefarge og kutterlyd . lyse skinnende brikker Gjennomsnittlig hastighet eller fôr kan være for lav . kjedelig blå chips på stål gjennomsnittlig heten klatrer for høy . Lær å lese chips, og du får en stille rådgiver som aldri lies .}}}}}}}.
CHIP -kontroll
Chips viser helsen til ethvert fresingskutt . Du vil ha korte, krøllede brikker som renser bort og aldri tetter fløytene . lange, strenge brikker kan syltetøy, skrape arbeidsstykket og til og med ta fyr . taktikk for god chip -kontroll inkluderer:
●Velg riktig antall fløyter: Myke metaller trenger brede fløyter for chipflyt .
●Tilsett kjølevæske eller luftblåsing: En sterk jet sveiper ut chips ut av kuttet .
●Bruk chipbrytere: Mange innlegg og grovfabrikker har hakk som krøller brikker tett .
●Juster feed: En tykkere brikke bryter av lettere enn en tynn .
Når du hører å skrike eller se røyk, ta en pause, fjerne chips og revidere innstillingene . aldri skyve gjennom et syltetøy med brute kraft; Du vil ødelegge både kutteren og delen .
Verktøyhold
Selv en perfekt kutter mislykkes hvis du klemmer den feil . verktøyholdere må ta tak i nok kraft til å slutte å skli, men likevel være balansert ved høye omdreininger . Populære holdere inkluderer:
|
Holder |
Beste bruk |
|
Collet Chuck (er eller R8) |
General-Purpose End Mills på lav-til-medium RPM-maskiner . |
|
End Mill Holder |
Holder med en sideskrue for tunge kutt, men lavere omdreininger . |
|
Hydraulisk chuck |
Høy presisjon, høyhastighets etterbehandling med minimal runout . |
|
Krympe-fit |
Ekstrem grep og balanse på høyhastighets spindler . |
|
Shell Mill Arbor |
Store ansiktsbruker og sidekuttere . |
Rengjør skaftet og holderen hver gang du bytter verktøy . til og med en flekk med skitt kan kaste av balanse, forårsake runout og ødelegge overflatebehandling .
Kuttervedlikehold
●Skarpe verktøy sparer penger: kjedelige verktøy avfallstid og skrapdeler . Følg disse trinnene for å holde kuttere i form:
●Inspiser kantene under lys: lyse, blanke flekker på kantsignalklærne .
●Sjekk runout: Plasser en skiveindikator på kutteren og snurr for hånd . mer enn 0 . 02 mm Runout forkorter livet.
●Bytt ut eller vegrind tidlig: En kutter som ser bra ut kan bli kjedelig på neste pass og bryte . Mange butikker roterer verktøyene ut ved en sett slitasje i stedet for å strekke levetid .
●Oppbevar kuttere i skumbrett: Ikke kast dem løs i en boks .
●Loggverktøyets levetid: Skriv ned timene eller delene kuttet . Neste gang, planlegg en rettidig bytte før problemer streik .
Konklusjon
Fresing av kutterverktøy kan se enkelt ved første øyekast, men de kombinerer avansert materialvitenskap, smart geometri og presisjonsteknikk . Når du lærer hvilken kutter som passer hver jobb, hvordan du kan sette hastighet og fôr, og hvordan du kan ta vare på dine kutt, hold kontrollen over kvaliteten og kostnadene for hver del du gjør {.}} Hold kontrollen over kvaliteten og kostnadene for hver del av deg. Metoder . Neste gang du slår på en fresemaskin, vil du vite nøyaktig hvilket verktøy du skal laste og hvorfor, gjøre rå lager til perfekte deler med selvtillit og dyktighet .