





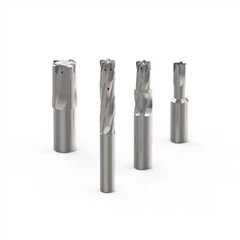


Visste du at over 60 % av tappefeil kommer fra å velge feil trykktype? Det er en overraskende vanlig feil! Som en som jobber med maskinister, ingeniører og globale kjøpere hver dag, har jeg sett hvordan å velge mellom en pluggkran og en bunnkran kan gjøre eller ødelegge en maskineringsoperasjon.
I denne guiden vil jeg lede deg gjennom alt som er forskjeller, bruksområder, fordeler, materialer, belegg, fløytetyper, industribrukssaker, beste praksis, feilsøking og anskaffelsestips. Enten du bearbeider rustfritt stål, arbeider med blinde hull eller henter kraner for global produksjon, vil denne veiledningen hjelpe deg med å øke gjengekvaliteten og redusere tapbrudd. La oss dykke inn!
Hva er en pluggkran?
A pluggkraner et av de mest brukte gjengeverktøyene, designet for å hjelpe deg med å lage rene, nøyaktige innvendige gjenger i metall, plast eller komposittmaterialer. Du kan lett gjenkjenne den på den middels- avfasningen, som vanligvis har 3 til 5 avsmalnende tråder i spissen. Denne fasingen gir deg en jevn, kontrollert inngang når du starter gjengeprosessen, noe som gjør en pluggkran mer tilgivende, spesielt hvis du banker for hånd eller arbeider med materialer som krever ekstra stabilitet.

Nøkkelegenskaper
Middels faslengde for enkel trådstart.
Balansert skjærebelastning og jevnt inngrep.
Egnet for både håndtapping og CNC-operasjoner.
Fungerer godt med de fleste vanlige materialer.
Applikasjoner av pluggkraner
Du bruker en pluggkran når:
Tapping gjennom-hull.
Startgjenger i blinde hull før bytte til bunnkran.
Utfører generell-maskinbearbeiding.
Arbeider med vedlikehold, reparasjoner eller små produksjonsserier.
Fordeler med pluggkraner
Enklere justering og jevnere trådstart.
Lavere momentkrav reduserer kranbrudd.
Allsidig på tvers av materialer og maskineringsoppsett.
Ideell for nybegynnere og profesjonelle som trenger pålitelighet.
Hva er en bunnkran?
En bunnkran er verktøyet du stoler på når du skal kutte gjenger så nær bunnen av et blindhull som mulig. I motsetning til en pluggkran, har en bunnkran en veldig kort avfasning, vanligvis bare 1 til 1,5 koniske gjenger, slik at du kan generere gjenger i full-dybde i tette eller lukkede-enderom. Hvis du jobber med deler som krever maksimal gjengeinngrep, spesielt i presisjonskomponenter, er dette kranen designet for den jobben.

Nøkkelegenskaper
Ekstremt kort avfasing for maksimal gjengedybde.
Krever presis justering for å unngå verktøybelastning.
Produserer full-profiltråder nær bunnen av hullet.
Genererer høyere dreiemoment sammenlignet med pluggkraner.
Applikasjoner av bunnkraner
Du bruker et bunntrykk når:
Komplettere gjenger i blinde hull.
Oppnå full-dybdetråder for funksjonell styrke.
Produserer presisjonsdeler i bransjer som romfart, bilindustri eller hydraulikk.
Arbeid med komponenter som har begrenset bunnklaring.
Fordeler med bunnkraner
Lar deg kutte tråder nesten til hullets ende.
Sikrer sterke, fullstendige-engasjement-tråder.
Ideell for deler med høy-presisjon eller stramme-toleranse.
Viktig for blinde hull der en pluggkran ikke kan nå.
Plugg vs Bottom Tap: Nøkkelforskjeller

Fassammenligning
Når du sammenligner begge kranene nøye, er det første du legger merke til avfasingen. En pluggkran har vanligvis en 4–6 gjenger avfasning, noe som gir deg en jevnere skjærestart med mindre dreiemoment. En bunnkran har derimot bare 1–2 tråder med avfasning, slik at du kan kutte nesten til bunnen av et blindhull. Hvis du trenger full-tråder, er den nederste trykkingen det beste valget.
Tråddybdepåvirkning
Du vil få betydelig forskjellige gjengedybder med hvert trykk. En pluggkran etterlater 3–5 gjenger uferdige i bunnen av blindhull, mens en bunnkran fullfører hele gjengeprofilen. Dette har betydning når du trenger maksimalt boltinngrep eller når designet krever full utnyttelse av hulldybden.
Materialkompatibilitetsforskjeller
Pluggkraner fungerer godt i de fleste materialer fordi deres gradvise avfasing reduserer skjærespenningen. Bunnkraner krever mer dreiemoment, noe som gjør dem mindre ideelle for ekstremt harde metaller med mindre oppsettet ditt er veldig stivt. Hvis du tapper i rustfritt stål eller verktøystål, start med en pluggkran før du bytter til en bunnkran.
Overflatefinish
Takket være den lengre avfasningen skaper pluggkraner jevnere inngangsgjenger med færre grader. Bunnkraner genererer høyere skjæretrykk, noe som kan redusere overflateglattheten litt, spesielt i tøffere materialer.
Styrke og trådengasjement
Hvis trådstyrken din prioriteres, gir bunntappene overlegen trådengasjement fordi de fullfører de nederste-de fleste trådene. Pluggkraner skaper fortsatt sterke gjenger, men vil ikke maksimere engasjementet i grunne blinde hull.
|
Kategori |
Plugg Tap |
Nederste trykk |
|
Faslengde |
4–6 tråder; enklere start og jevnere kutting |
1–2 tråder; designet for å nå bunnen av blinde hull |
|
Tråddybde |
Etterlater 3–5 tråder uferdige i blinde hull |
Kutter tråder i full-dybde nesten til bunnen |
|
Beste brukstilfelle |
Generell-tapping; ideell for å starte tråder |
Etterbehandlingstråder i blinde hull; maksimal dybde nødvendig |
|
Materialkompatibilitet |
Fungerer godt i de fleste materialer; lavere dreiemoment |
Krever høyere dreiemoment; mindre ideell for svært harde metaller med mindre de er-tappet på forhånd |
|
Overflatefinish |
Mykere inngangsgjenger med færre grader |
Høyere skjæretrykk kan gi en litt grovere finish |
|
Trådstyrke og engasjement |
God gjengestyrke, men ikke fullt inngrep i grunne hull |
Maksimalt trådinngrep og sterkere undertråder |
Velge riktig trykk for applikasjonen din
For blinde hull
Hvis du tapper blinde hull, bør du fokusere på å maksimere gjengedybden og inngrepet. Start med et pluggtrykk for å etablere trådbanen jevnt, bytt deretter til en bunnkran for å fullføre de siste trådene nederst. Dette gir deg full-dybdetråder uten å risikere at kranen går i stykker.

For gjennomgående hull
For gjennomgående hull er en pluggkran vanligvis det mest effektive alternativet. Den lengre avfasningen gir deg raskere skjæring, bedre sponevakuering og en jevnere finish. Siden hullet går ut på den andre siden, trenger du ikke den korte avfasningen til en bunnkran. Dette hjelper deg med å redusere bearbeidingstiden samtidig som du opprettholder pålitelig gjengekvalitet.

Flytskjema for beslutninger
Når du bestemmer deg for hvilken kran du skal bruke, tenk først på hulltypen. Hvis hullet er blindt og krever maksimal styrke, gå med en bunnkran. Hvis hullet går gjennom eller hastighet er prioritet, velg en pluggkran. Vurder alltid materialets hardhet og maskinens stivhet før du fullfører valget.
Vanlige feil ved valg og bruk av kraner
Bruke en pluggkran i et dypt blindhull
Hvis du bruker en pluggkran i et dypt blindhull, kan det hende du ikke oppnår full gjengedybde fordi den lange avfasningen forhindrer at kranen skjærer seg nær bunnen. Dette fører ofte til svakt trådinngrep og dårlig holdestyrke. Bytt alltid til en bunnkran når du trenger komplette gjenger i hullets ende.
Starte tråder med et bunntrykk
Å starte med en bunnkran er risikabelt fordi den korte avfasningen gir lite veiledning. Det kan hende du opplever feiljustering av tråden, trykkskravling eller til og med brudd. Start i stedet gjengeprosessen med en pluggkran for å danne den første gjengebanen, og avslutt først deretter med en bunnkran hvis nødvendig.
Feil kransmøring
Hvis du ikke bruker riktig smøring, vil du øke friksjonen, varme og sjansene for ødelagte kraner. Velg alltid riktig skjærevæske for materialoljer for stål, lettvektssmøremidler for aluminium og tapppasta for tøffe legeringer. God smøring forlenger kranens levetid og sikrer jevnere og renere gjenger.
Konklusjon
Å velge mellom en pluggkran og en bunnkran kan virke lite, men det påvirker gjengedybden, maskineringsnøyaktigheten og den endelige delens kvalitet dramatisk. Pluggkraner gjør det enklere å starte og fungerer utmerket for de fleste hull, mens bunnkraner er avgjørende når presisjon og full-dybde blind-hullsgjenging er viktig.
Hvis du er usikker på hva applikasjonen din krever eller trenger råd om valg av riktig kranmateriale eller belegg, ikke nøl med å ta kontakt! Å få tappeprosessen riktig sparer tid, forbedrer kvaliteten og beskytter verktøyinvesteringen din.
FAQ
01. Kan jeg bare bruke én trykktype for alle jobber?
02. Gir bunnkraner alltid fulle gjenger?
03. Hva er best for CNC-tapping?
04. Hvorfor er trådene mine grove når jeg bruker en bunnkran?
05. Hvordan vet jeg når jeg skal bytte fra en pluggkran til en bunnkran?
06. Er kranbrudd mer vanlig med bunnkraner?