







1. Behandlingsområde:
CNC dreiebenk: hovedsakelig for behandling av roterende kroppsdeler, som sylindre, kjegler og gjenger, etc., egnet for ytre sirkel, endeflate, indre hull og gjengeskjæring av aksler og skivedeler.
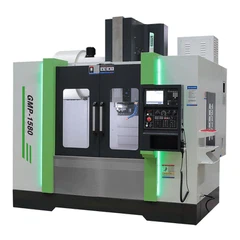
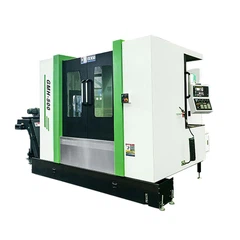
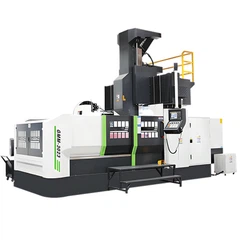
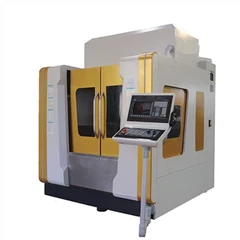
Maskineringssenter: Behandlingskapasiteten er mer omfattende, og den kan håndtere komplekse tredimensjonale overflater, spor, boring, tapping og andre typer prosessering, som er egnet for behandling av polyedre som boksdeler, spesialformede deler, plate deler osv.
2. Antall akser:
CNC dreiebenker: vanligvis konfigurert med X-aksen (tverrgående mating) og Z-aksen (langsgående mating) for å kontrollere den radielle og aksiale bevegelsen til verktøyet.
Maskineringssenter: minst X, Y, Z tre akser, det vanlige er et treakset maskineringssenter, high-end kan utvides til fireakset, femakset samtidig bearbeiding, for å gi flere grader av frihet til å tilpasse seg behandle behov for komplekse former.
3. Verktøymagasin og automatisk verktøyskifte:
CNC dreiebenker: de fleste er ikke utstyrt med verktøymagasiner, og verktøyskift må betjenes manuelt, eller enkle automatiske verktøyskiftesystemer, som er egnet for kontinuerlig bearbeiding av et enkelt eller lite antall verktøy.
Maskineringssenter: Utstyrt med et verktøymagasin som standard, kan det automatisk erstatte verktøy med forskjellige funksjoner, som freser, bor, borefreser, etc., for å oppnå kontinuerlig behandling av flere prosesser, og forbedre effektivitet og fleksibilitet.
4. Prosess- og behandlingskapasitet:
CNC dreiebenk: Vanligvis fullføres bare én eller flere relaterte prosesseringsprosesser for hver fastspenning.
Maskineringssenter: På grunn av den automatiske verktøyskiftefunksjonen, kan de fleste eller alle bearbeidingsoperasjonene til delene fullføres under én klemme, noe som reduserer antall klemmer og forbedrer nøyaktigheten og effektiviteten.
5. Programmering og kontroll:
Det grunnleggende programmeringsspråket (f.eks. G-kode og M-kode) er felles for begge maskinene, men maskineringssenteret kan inneholde mer spesifikke programmeringsinstruksjoner for å kontrollere funksjoner som automatisk verktøyskifte, flerakset kobling osv. pga. dens mer komplekse funksjoner.