


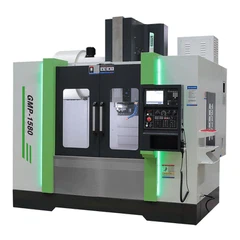
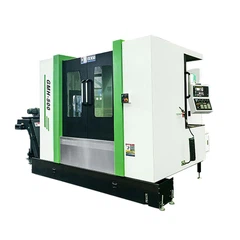
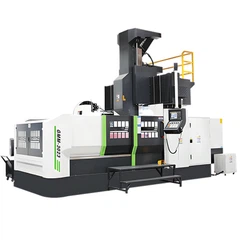


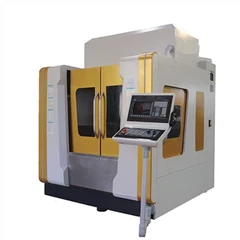



Når de kjøper en portal CNC-maskin, sammenligner mange kjøpere først aksevandring, bordstørrelse, spindelkraft og CNC-kontroll. Imidlertid er maskinens strukturelle design like viktig fordi den påvirker lastekapasitet, gulvplass, maskineringsnøyaktighet, installasjonskrav og total investering.
Gantry CNC-maskiner er mye brukt til å behandle store former, maskinbaser, strukturelle deler, energiutstyr, romfartskomponenter og andre arbeidsstykker som er for store eller tunge for et standard vertikalt maskineringssenter.
Selv om produsenter kan bruke forskjellige modellnavn, kan de fleste industrielle portal-CNC-maskiner deles inn i tre praktiske strukturelle typer:
- Bearbeidingssentre for faste-bjelker.
- Flytting av-portal eller flytting av-søylebearbeidingssentre.
- Gantry-maskiner med høy-presisjon-type.
Hver struktur har sine egne fordeler og begrensninger. Den dyreste maskinen er ikke nødvendigvis den mest egnede. Du må velge struktur i henhold til arbeidsstykkestørrelse, vekt, materiale, nødvendig nøyaktighet, maskineringsprosess og tilgjengelig verkstedplass.
Hva er en Gantry CNC-maskin?
En portal CNC-maskin er et stort maskineringssenter bygget rundt to vertikale søyler og en horisontal tverrbjelke. Sammen danner disse komponentene en portal-formet struktur over arbeidsområdet.
Spindelen beveger seg langs tverrbjelken og utfører operasjoner som fresing, boring, boring, tapping, rømme og konturbearbeiding. Avhengig av maskinkonfigurasjonen kan den også bruke vinkelhoder, forlengelseshoder eller fem-fresehoder for å bearbeide flere sider av et arbeidsstykke.
Sammenlignet med et konvensjonelt vertikalt maskineringssenter, enportal maskineringssentergir normalt:
- En større maskineringskonvolutt
- Større avstand mellom søylene
- Høyere strukturell stivhet
- Større bordlastkapasitet
- Bedre støtte for store arbeidsstykker
- Flere alternativer for fler-bearbeiding
- Høyere tung-kutteevne
Den viktigste strukturelle forskjellen mellom portalmaskiner er hvilken del som beveger seg under maskinering. Bordet, portalrammen, tverrskinnen og spindelsystemet kan arrangeres annerledes, og skaper forskjellige ytelsesegenskaper.
Sammenligning av de tre typene Gantry CNC-maskiner
|
Maskintype |
Hoved bevegelige komponent |
Arbeidsbord |
Hovedfordel |
Hovedbegrensning |
Typiske applikasjoner |
|
Fast-Beam Gantry |
Arbeidsbordet beveger seg langs X--aksen, mens spindelen beveger seg langs Y-- og Z--aksene |
Bevegelig arbeidsbord |
Moden struktur, lavere innkjøpskostnad, god stivhet og enklere vedlikehold |
Begrenset bordbelastning; krever mer installasjonsplass fordi bordet beveger seg i lengderetningen |
Støpebunner, maskinkomponenter, store plater, bilverktøy og generell maskinering av store-deler |
|
Flytte-kolonneport |
Søylene og tverrbjelken beveger seg langs X--aksen, mens spindelen beveger seg langs Y-- og Z--aksene |
Fast arbeidsbord |
Egnet for lange og tunge arbeidsstykker; tilbyr fleksibel lasting og høy lastekapasitet |
Høyere kostnad; dobbel-stasjonssynkronisering og lang-akseposisjonering krever mer avansert teknologi |
Jernbanedeler, energiutstyr, skipsbyggingskonstruksjoner, store maskinrammer og tunge industrielle komponenter |
|
Bridge-Skriv portal |
Spindelhodet og aksesystemet beveger seg over bearbeidingsområdet |
Vanligvis et fast arbeidsbord |
Høy stivhet, maskineringsnøyaktighet, dynamisk respons og overflatekvalitet |
Høyere utstyrskostnader og strengere krav til konfigurasjon, kalibrering, fundamentering og temperaturkontroll |
Luftfartsdeler, presisjonsformer, impellere, komplekse overflater, prototyper og fem-aksemaskinering |
Fast-Beam Gantry Machining Center

Et maskineringssenter for fast-bjelker bruker to faste søyler og en stasjonær tverrbjelke for å danne portalrammen. Arbeidsbordet beveger seg vanligvis i lengderetningen langs X--aksen. Spindelsalen beveger seg på tvers av bjelken langs Y--aksen, mens ram- eller spindelhodet beveger seg vertikalt langs Z--aksen.
Dette er en av de mest brukte portalstrukturene fordi designen er moden, praktisk og relativt økonomisk.
Fordeler med en fast-Beam Gantry Machine
Den største fordelen med en fast-bjelkeportal er den lavere startinvesteringen.
Siden søylene og tverrbjelken forblir stasjonære, trenger ikke maskinen å flytte og synkronisere hele portalrammen. Dens mekaniske design, drivsystem, monteringsprosess og kontrollkrav er generelt mindre komplekse enn for en stor bevegelig-portalmaskin.
Den faste strukturen kan også gi god stivhet for generell fresing, boring, boring og grovarbeid. For mange støpeformprodusenter og generelle maskineringsfabrikker tilbyr den en passende balanse mellom pris, stivhet, nøyaktighet og produktivitet.
En fast-bjelkeportal brukes vanligvis til å behandle:
- Injeksjonsformer
- Støpeformer-
- Maskinbaser
- Girkassehus
- Store stålplater
- Bilverktøy
- Generelle mekaniske deler
- Mellomstore-avstøpninger
- Sveisede strukturelle komponenter
Hvis arbeidsstykkets størrelse og vekt holder seg innenfor et relativt stabilt område, er denne strukturen ofte det mest kostnadseffektive-valget.
Begrensninger for en fast-Beam Gantry Machine
Hovedbegrensningen er at arbeidsbordet og arbeidsstykket beveger seg sammen.
Ettersom arbeidsstykket blir tyngre, må maskinens drivsystem flytte en mye større totalmasse. Bordvekten, armaturets vekt og vekten av arbeidsstykket påvirker alle akselerasjon, retardasjon, posisjoneringsrespons, belastning på føringsveier og-langsiktig mekanisk ytelse.
Av denne grunn kan ikke lastekapasiteten til en maskin med fast-stråle bare evalueres ved å se på tabelldimensjonene.
Du bør også sjekke:
- Maksimal tillatt bordbelastning
- Krav til lastfordeling
- Maskinsengstruktur
- Føringsvei type og størrelse
- Kuleskrue eller drivkapasitet
- Arbeidsstykkets tyngdepunkt
- X-akseakselerasjon
- Krav til grunnlag
Det bevegelige bordet øker også den totale maskinlengden. Sengen må gi nok vandring til at bordet kan bevege seg langs hele X--aksen.
For eksempel kan en portalmaskin med omtrent fire meter X--aksevandring kreve en total installasjonslengde på mer enn åtte meter, avhengig av bordlengde, beskyttelse, spontransportør, elektrisk skap og vedlikeholdsklaring.
Du bør derfor be om et komplett maskinoppsett før du bekrefter verkstedplanen.
Når bør du velge en fast-stråleport?
Et maskinsenter for fast-bjelkeportal er egnet når:
- Arbeidsstykkevekten din er innenfor tillatt bordbelastning
- Arbeidsstykkelengden er ikke ekstremt stor.
- Du har nok gulvplass for bordbevegelse.
- Du trenger både grov- og etterbehandlingsevne.
- Du ønsker å kontrollere den første maskininvesteringen.
- Produksjonen din er hovedsakelig tre-akse- eller 3+2-aksemaskinering.
For standardformer, maskinkomponenter og middels-til-store industrielle deler er dette vanligvis den første portalstrukturen som er verdt å vurdere.
Flytting-Søyleportalmaskinbearbeidingssenter

Et maskineringssenter for bevegelige-kolonner bruker et fast arbeidsbord mens portalsøylene og tverrbjelken beveger seg langs X--aksen. Spindelsedlen beveger seg på tvers av tverrbjelken langs Y--aksen, mens spindelstempelet beveger seg vertikalt langs Z--aksen. Fordi arbeidsstykket forblir stasjonært under bearbeiding, er denne strukturen spesielt egnet for lange, tunge eller uregelmessig formede komponenter.
Sammenlignet med en bevegelig-bordmaskin, trenger ikke en bevegelig-søyleportal å akselerere og bremse arbeidsstykket sammen med bordet. Den faktiske lastekapasiteten avhenger imidlertid fortsatt av arbeidsbord, fundament, gulvbelastning, maskinstruktur og arbeidsstykkestøttemetode.
Fordeler med en bevegelig-søyleportalmaskin
Den største fordelen med en bevegelig-søyleportalmaskin er det faste arbeidsbordet. Siden arbeidsstykket ikke beveger seg under bearbeiding, kan maskinen ta imot tyngre og lengre deler samtidig som den reduserer påvirkningen av arbeidsstykkets vekt på aksebevegelsen.
Denne strukturen gir også fleksibel lasting og lossing. Lange arbeidsstykker kan plasseres direkte på bordet, og noen maskiner kan bruke separate arbeidssoner for maskinering og oppsett av arbeidsstykket. For lang X--aksevandring kan den faste tabellen også redusere den totale installasjonslengden sammenlignet med en bevegelig-bordstruktur.
Et maskineringssenter for bevegelige-kolonner gir flere praktiske fordeler:
- Egnet for lange og tunge arbeidsstykker
- Ingen arbeidsstykkebevegelse under bearbeiding
- Fleksibel lasting og arbeidsstykkestøtte
- Mer konsistent akserespons under forskjellige belastninger
- Egnet for utvidet X-aksevandring
- Potensial for delte arbeidssoner
Hvorfor er en flyttbar-søyleportal dyrere?
En bevegelig-søyleportal koster vanligvis mer fordi søylene og tverrbjelken danner en stor bevegelig enhet. Begge sider må bevege seg nøyaktig og forbli synkronisert gjennom hele X--akseslaget.
Mange store modeller bruker doble servomotorer, doble-drivsystemer, tannstang-og-drev, lineære skalaer og elektronisk portalsynkronisering. Hvis de to sidene ikke beveger seg konsekvent, kan maskinen oppleve girfeil, ujevn føringsveibelastning, posisjoneringsavvik eller strukturelle belastninger.
Ekstra kostnader kan komme fra:
- Større servomotorer og drivsystemer
- Elektronisk synkronisering med dobbel-akse
- Høy-presisjonsstang-og-drev
- Lineær skalatilbakemelding
- Mer krevende føringsveiinstallasjon
- Avanserte CNC-kontrollfunksjoner
- Kompleks fundamentering og opprettingsarbeid
- Laserkalibrering over lang reise
Den høyere prisen reflekterer derfor ikke bare den større strukturen, men også de ekstra kontroll-, tilbakemeldings-, installasjons- og kalibreringskravene.
Typiske bruksområder for flytte-søyleportalmaskiner
Maskineringssentre for bevegelige-kolonner velges hovedsakelig for store deler som er for tunge, lange eller vanskelige å flytte effektivt på et konvensjonelt bevegelig bord.
Typiske bruksområder inkluderer:
- Jernbanekomponenter
- Vindenergi-utstyr
- Skipsbyggingsstrukturer
- Store maskinsenger og rammer
- Anleggsmaskiner deler
- Kraftgenereringsutstyr.-
- Lange sveisede strukturer
- Strukturelle komponenter for luftfart
- Store former og matriser
- Tunge industrielle støpegods
Du bør vurdere et maskineringssenter for bevegelig-søyleportal når vekten av arbeidsstykket, utvidet X--aksevandring, lastefleksibilitet eller plassutnyttelse av verkstedgulvet- er viktigere enn å oppnå den laveste startprisen på maskinen.
Gantry-maskin av høy-presisjonsbro-type

En maskin med høy-presisjonsbro-bruker en stiv bro eller portalstruktur rundt arbeidsområdet. Hovedaksen og spindelbevegelsene er anordnet over arbeidsstykket.
Avhengig av designet kan broen forbli fast eller bevege seg langs en akse. Spindelsadlen, ram, roterende hode eller tverrskinne fullfører de andre bevegelsene.
Disse maskinene brukes ofte til høy-hastighet, høy-nøyaktighet og fem-aksebearbeiding. De er spesielt vanlige i små og mellomstore presisjonsapplikasjoner-, selv om store bro-maskiner også er tilgjengelige.
Fordeler med en presisjonsbro-typestruktur
Hovedfordelen er muligheten til å skape en kort og relativt symmetrisk kraftbane mellom skjærepunktet og maskinstrukturen.
Når broen, søylene, basen og aksesystemet er riktig utformet, kan maskinen gi god stivhet, stabil dynamisk bevegelse og kontrollert deformasjon.
Maskiner av presisjonsbro- kan også bruke:
- Symmetriske maskinstrukturer
- Motorspindler med høy-hastighet
- Direkte-drev roterende akser
- Lineære skalaer
- Veiledninger med høy-nøyaktighet
- Spindelkjølesystemer
- Kuleskruekjøling
- Termisk kompensasjon
- Volumetrisk nøyaktighetskompensasjon
- Avanserte fem-akse CNC-kontroller
Disse konfigurasjonene hjelper maskinen med å opprettholde konturnøyaktighet og overflatekvalitet under komplekse bevegelser med flere-akser.
Begrensninger for bro-typemaskiner
Presisjon kommer ikke bare fra formen på maskinen.
En struktur av bro-type krever vanligvis komponenter av høyere-kvalitet, mer forsiktig montering, strengere termisk kontroll og mer avansert kalibrering. CNC-systemet og roterende akser må også gi den nødvendige interpolasjons- og posisjoneringsytelsen.
Derfor kan en maskin av høy-presisjonsbro-type koste betydelig mer enn en standard tre-akse fast-bjelkeportal.
Fundamentet, verkstedtemperaturen, verktøyet, skjæreforholdene, armaturets design og operatørevnen kan også påvirke det endelige maskineringsresultatet.
Typiske applikasjoner
Bro-- og presisjonsportalmaskiner er mye brukt til:
- Strukturelle deler til romfart
- Impellere
- Presisjonsformer
- Komplekse buede overflater
- Bilprototyper
- Aluminiumskomponenter
- Medisinske deler
- Energikomponenter
- Høyhastighets stansemaskinering
- Fem-akset flerflate-bearbeiding
Er portalmaskiner over seks meter alltid i bevegelse?
Ikke alltid. Etter hvert som X-aksens vandring og arbeidsstykkevekten øker, blir en bevegelig-portalstruktur mer praktisk fordi maskinen ikke trenger å flytte et veldig langt og tungt arbeidsstykke. Dette er grunnen til at mange store maskiner med lang X--aksevandring bruker et stasjonært bord og bevegelig portal.
Seks meter er imidlertid ikke en universell teknisk grense.
Noen produsenter tilbyr bevegelige-bordmaskiner med bevegelser over seks meter, mens andre bruker bevegelige-portalstrukturer med kortere bevegelseslengder. Den endelige utformingen avhenger av arbeidsstykkets belastning, maskinbredde, ønsket nøyaktighet, gulvplass, produksjonsprosess og produsentens tekniske plattform.
Du bør ikke velge strukturen kun basert på akselengde. Hele arbeidsstykket og bearbeidingskravene må vurderes sammen.
Hvordan velge riktig portal CNC-maskin
For å velge riktig portalstruktur, start med arbeidsstykket i stedet for maskinspesifikasjonsarket.
1. Arbeidsstykkets dimensjoner
Bekreft maksimal arbeidsstykkelengde, bredde og høyde. Maskinens vandring må være tilstrekkelig, men du må også sjekke avstanden mellom søyler, spindel-til-avstand, verktøylengde, festehøyde og hodefesteplass.
2. Arbeidsstykkevekt
Arbeidsstykkevekten har direkte innflytelse på bordstruktur, føringsveier, drivverk, fundament og lasteutstyr.
Hvis arbeidsstykket ditt er ekstremt tungt, kan en fast-bevegelig-bordkonstruksjon være mer egnet enn en bevegelig-bordmaskin.
3. Arbeidsstykkemateriale
Stål, støpejern, aluminium, titan og komposittmaterialer krever forskjellige spindelegenskaper.
Grovbearbeiding av tungt stål og-støpejern krever generelt høyere dreiemoment og strukturell stivhet. Maskinering av aluminium og romfart kan kreve høyere spindelhastighet og raskere aksebevegelse.
4. Maskineringsprosess
Avklar om maskinen skal utføre grovbearbeiding, etterbehandling, boring, boring, tapping, konturering eller flerflatebearbeiding.
En maskin som er optimalisert for tung skjæring, gir kanskje ikke den samme dynamiske ytelsen som en høy-presisjonsmaskin.
5. Nøyaktighetskrav
Ikke forveksle maskinens posisjoneringsnøyaktighet med den endelige delens nøyaktighet.
Delens nøyaktighet avhenger også av verktøy, inventar, temperatur, materialtilstand, skjæreparametere, programmering og målemetoder. Før du bestiller, bør du bli enige om standarden for maskingodkjenning og testbetingelser.
FAQ
Spørsmål: Hva er hovedtypene av portal CNC-maskiner?
A: De tre vanlige typene er faste-bjelkebevegelige-bordmaskiner, bevegelige-porterfaste-bordmaskiner og høy-bro-maskiner.
Spørsmål: Hva er den vanligste portalen CNC-strukturen?
A: Den faste-bjelken bevegelige-bordstrukturen er mye brukt fordi den tilbyr en moden design, praktisk maskineringsytelse og en relativt økonomisk pris.
Spørsmål: Hvilken portalmaskin er egnet for svært tunge arbeidsstykker?
A: En bevegelig-portalmaskin med et stasjonært bord er generelt mer egnet fordi maskinen ikke trenger å flytte det tunge arbeidsstykket under bearbeiding.
Spørsmål: Har en bevegelig-portalmaskin ubegrenset lastekapasitet?
A: Nei. Den kan støtte tyngre deler enn mange bevegelige-bordmaskiner, men kapasiteten er fortsatt begrenset av bordet, fundamentet, gulvbelastningen, arbeidsstykkestøtten og maskinstrukturen.
Spørsmål: Hvilken portalmaskin gir høyest nøyaktighet?
A: En presisjonsbro av -type eller fem-akser kan gi høy nøyaktighet, men faktisk ytelse avhenger også av termisk kontroll, tilbakemeldingssystemer, spindeldesign, montering og kalibrering.
Spørsmål: Er en flytte-portalmaskin dyrere?
A: Det er generelt dyrere fordi det kan kreve doble stasjoner, elektronisk synkronisering, lineære skalaer, presisjonsstativ-og-pinionsystemer og mer kompleks installasjon.
Konklusjon
CNC-maskiner av typen fast-bjelke, bevegelig-portal og presisjonsbro- er designet for ulike produksjonsforhold. En fast-bjelkeportal er vanligvis et kostnadseffektivt-valg for standard store former og mekaniske komponenter innenfor et kontrollert vektområde. En bevegelig-portalmaskin er mer egnet for ekstremt tunge, lange eller vanskelig-å-flyttede arbeidsstykker fordi bordet forblir stasjonært. En maskin med presisjonsbro- fokuserer mer på dynamisk ytelse, konturnøyaktighet, overflatekvalitet og kompleks maskinering med fem{12}}akser. Før du velger en modell, bør du sammenligne arbeidsstykkets dimensjoner, vekt, materiale, toleranse, maskineringsprosess og tilgjengelig verkstedplass. Hvis du oppgir dine deltegninger og produksjonskrav, kan GreatCNC hjelpe deg med å sammenligne passende CNC-maskinløsninger for portaler og finne ut hvilken struktur som passer best til din applikasjon.
