







I feltet moderne presisjonsmaskinering har ballendemøller blitt kjerneverktøyene for kompleks overflatebearbeiding, muggproduksjon og 3D -konturskjæring med deres unike buebladdesign . Enten det er impellert bladbearbeiding i luftfartsfeltet eller presisjonskomponenten for å masse av medisinsk enheter, møtet} møtelfelt og høyeffekt og høyeffekt og høyeffekt. Scenarier og prosessbehov, riktig å velge verktøyspesifikasjoner er fremdeles en utfordring av mange ingeniører og teknikere .}}}}}
Denne guiden vil systematisk analysere strukturelle egenskaper, utvalgslogikk og praktiske ferdigheter ved ballendemøller, og hjelpe deg med å matche behandlingsbehov nøyaktig fra perspektivene til verktøymateriale, beleggsteknologi, etc ., mens du også deler praktiske løsninger for å forbedre overflaten og utvide verktøyets livsopp det .
Grunnleggende kunnskap om Ball End Mills
Hva er en ball neseendemølle?
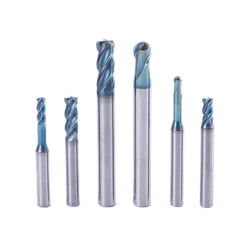
En kule endefabrikk er en fresekutter med en halvkuleformet spiss . i motsetning til flatbunns fresing som kutter høyre-vinkelkanter eller flatbunnspor, kule endefabrikkene er designet for 3D buede overflater, komplekse konturer og strømlinjeformede overgangsovergang
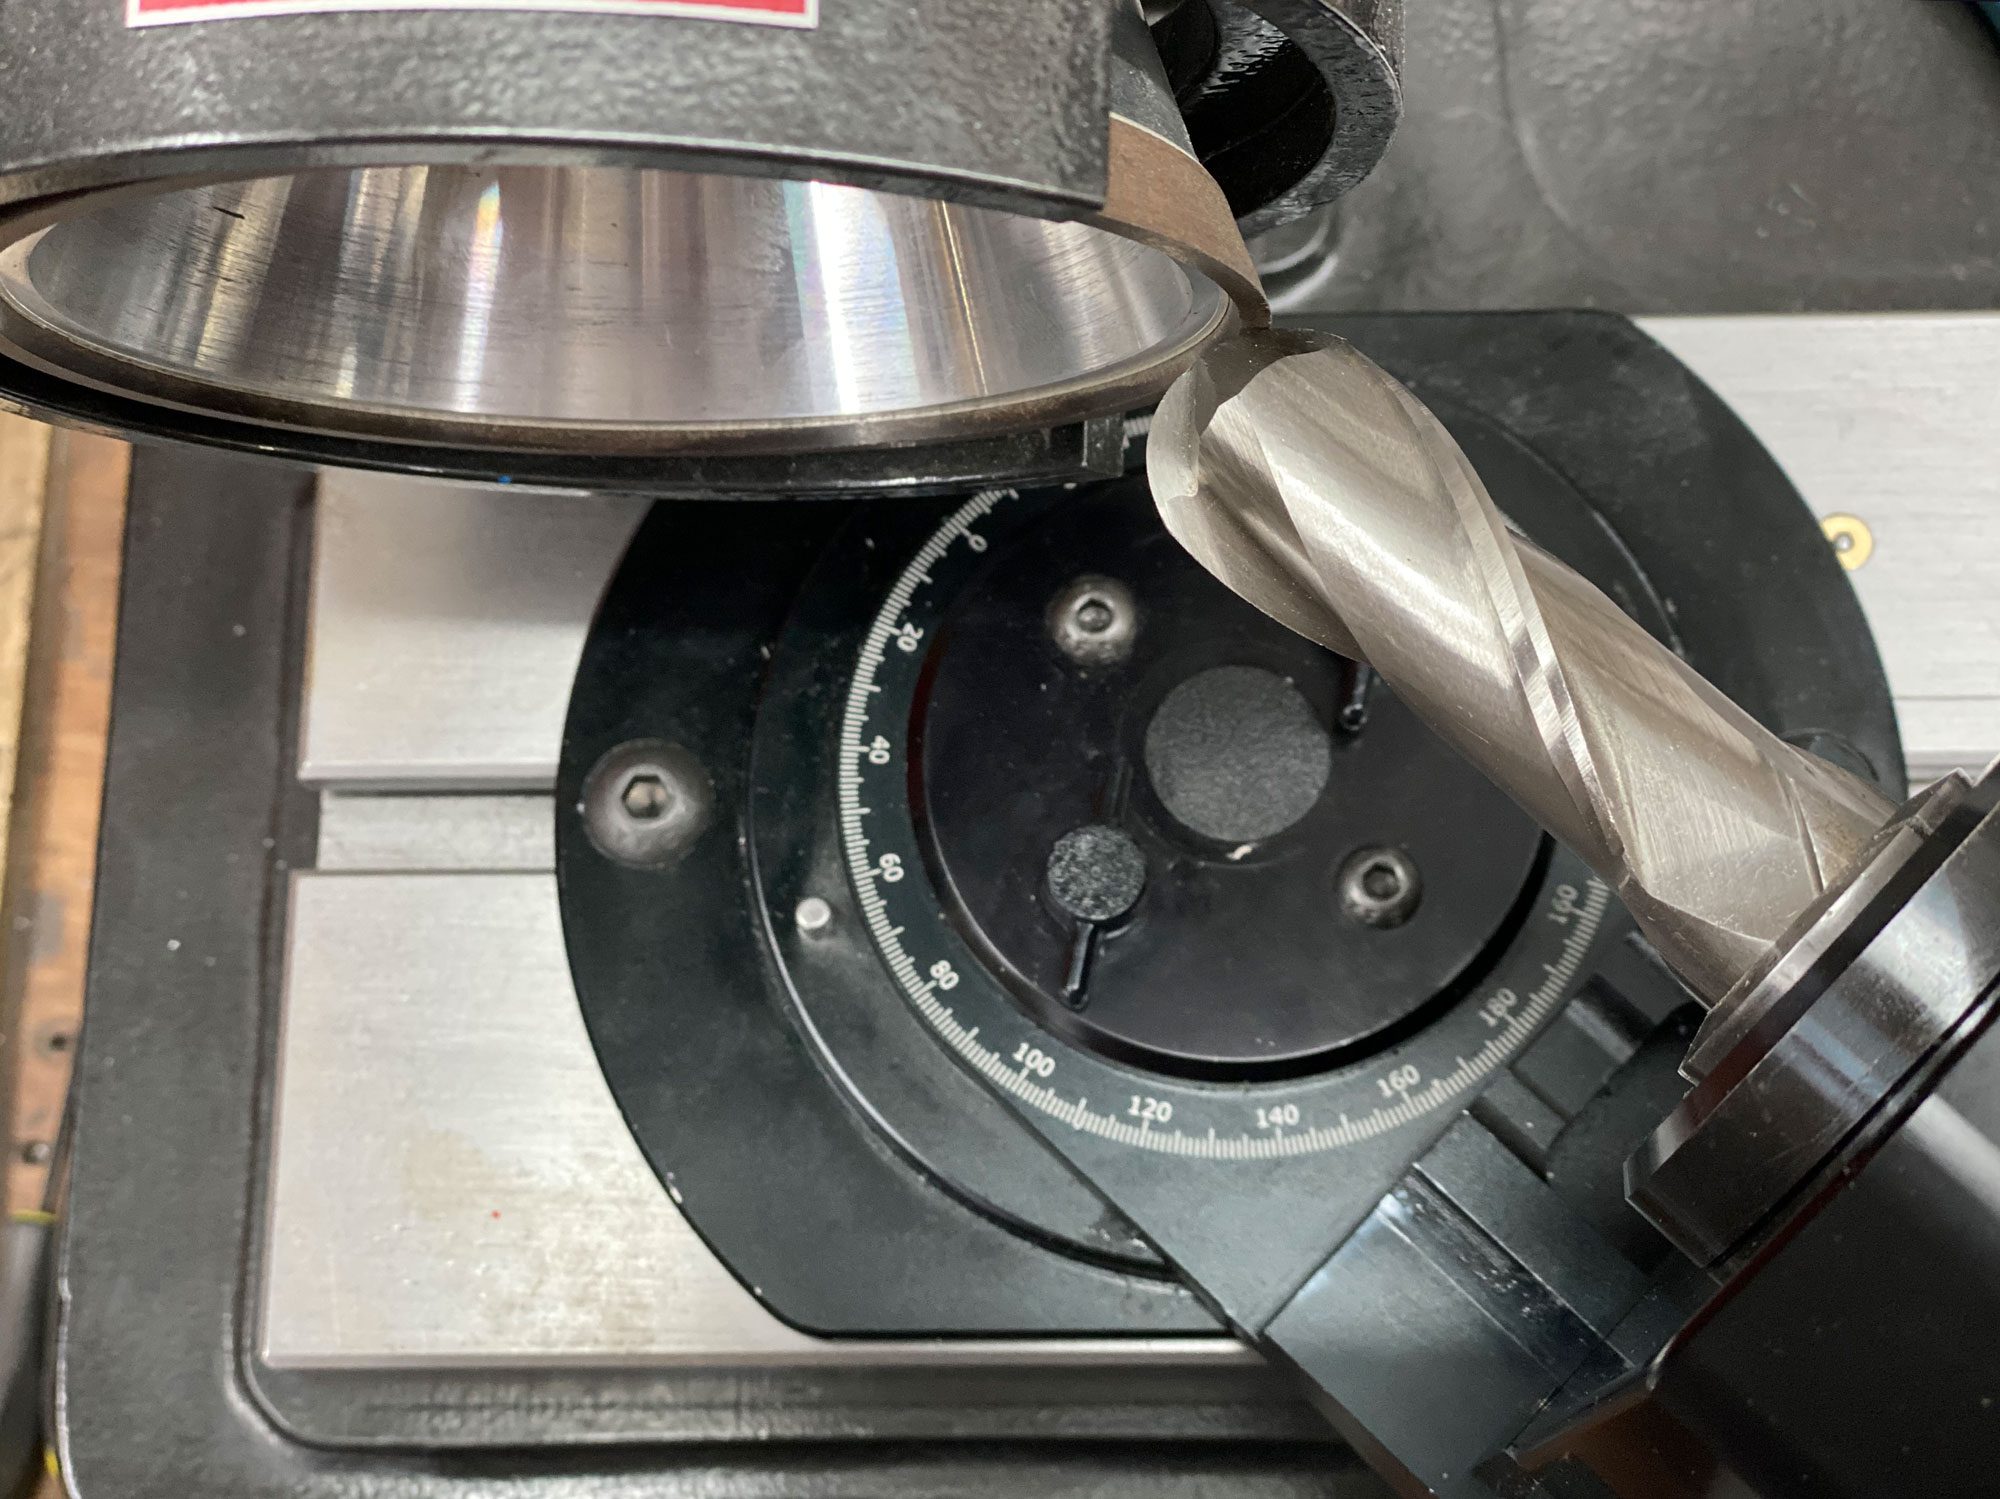
Kjernefunksjoner i Ball Nose End Mills
Ball Head Shape: The Cutting Edge er halvkuleformet, egnet for 3D -konturbehandling, som kan redusere resthøyden og forbedre overflatebehandlingen .
Multi-edge design: har vanligvis 2 kanter, 3 kanter, 4 kanter og andre forskjellige spesifikasjoner, noe
Kompatibel med en rekke verktøymaterialer og belegg: Vanlige belegg inkluderer Tialn, Altin og DLC, som brukes til å forbedre varmebestandigheten og redusere verktøy for verktøyet, spesielt når du behandler rustfritt stål eller titanlegeringer .
Fleksibel påføring: Den kan brukes til både grov maskinering (stor fôrhastighet, stor skjæredybde) og fin maskinering (høy hastighet, liten skjæredybde), og er spesielt egnet for kompleks overflate- og dyphulskapsmaskinering .
De viktigste strukturelle komponentene i ballendekutteren
Kutter
De hodeer kjernedelen, som bestemmer kvaliteten på den maskinerte overflaten og evnen til å realisere komplekse former . dens filetradius (R -verdi) er vanligvis lik verktøyradius, men det er også asymmetriske design .
Antall kniver
Ballendekuttere er ofte designet med 2, 4 eller til og med 6 kniver . Antall kniver påvirker fjerning av brikke, skjærehastighet og overflatekvalitet . 2- Blade ballendekuttere har sterke chipfjerningsevner og er egnet for myke materialer som aluminium; 4- Blade Ball End Cutters er egnet for å fullføre ståldeler .
Helixvinkelen
Det er vanligvis mellom 30 grader og 45 grader . En stor helixvinkel er mer egnet for høyhastighetsbehandling, men stivheten avtar, og den er egnet for myke materialer; En liten helixvinkel har sterk stivhet og er mer egnet for harde materialer .
Skaft
Shank er koblet til maskinverktøyets spindel . high-end ball-end cutters Bruk en integrert karbidskaft for å sikre nøyaktighet og styrke ved høye hastigheter .
Belegg
Tialn, Alcrn, etc ., brukes til å forbedre slitasje motstand og høy temperaturmotstand . Beleggsvalget skal bestemmes i henhold til behandlingsmaterialet .}}}}}}}}}}}
Påføringsområder med ball nese endemøller
Moldproduksjon

Industri, for eksempel injeksjonsform, støpeform og stempling av mold, kulekuttere er nesten standardverktøyene for 3D -hulromsbehandling . Spesielt når det er mange fileter og kurver på muggoverflaten, er flate kutter ikke kompetente .
Luftfart
De Maskinering av flystrukturelle deler, turbinblader eller motornaceller involverer ofte store krumningsflater . kule-end-kuttere kan oppnå uavbrutt konturskjæring for å forbedre delkonsistens og overflatekvalitet .
Medisinsk utstyr
Komplekse frittformede overflatedeler, hofte- og kneimplantater, må bruke kulekuttere for å oppnå glatte overganger .
Bilindustri
I behandlingen av motor- og girkasseforminger brukes kulekuttere mye for prosessering av hulrom, spesielt i stål med høy hardhet som H13 og SKD 61. Bruk av passende belegg kan effektivt forlenge verktøyets levetid .
Kunst og skulptur
Treskjæring, steinskjæring og til og med avlastningsskulpturer i smykker blir ofte behandlet med mikrokulekuttere for å oppnå naturlige og glatte resultater .
Vanlige typer kuleendekuttere
Ballendekuttere brukes i CNC-maskinering, hovedsakelig for å bearbeide komplekse konturer som tredimensjonale overflater, hulrom og muggsopp . Ball-end-designen kan oppnå multi-akset koblingskutt, redusere stepping rest, og forbedre overflaten {.}}}}}}}}}}}}}}}}}}}}}}}}}}
Integral ball end fresende kutter
Kutterhodet og kutterstangen til den integrerte kulen som freser er laget av samme materiale, og det vanlige materialet er høyhastighetsstål (HSS) eller karbid . Det kulehodet er delt inn i en fullstendig hemning og presisjon, som er dannet ved å presisjonere og har høy rigiditet og presisjon {}} etc .
Den sveisede kulen som freser kutteren
Hodet (karbid) er koblet til stålskaftet ved sveising . Ball-end skjærkanten kan dannes ved å sveise flere kniver eller sveise hele . det brukes ofte til middels og grov maskinering, preliminær dannelse av store arbeidsstykkesurger og task
Indekserbar ball-end kutter

Det indekserbare karbidbladet er installert på verktøylinjen . Bladet er vanligvis polygonalt og danner en sfærisk skjæreprofil gjennom et spesifikt arrangement . Bladet kan roteres eller erstattes etter at den {3} {2} er høyeffekt og high cost..}}}}}}}. kutt .
Micro Ball End Mills
Er solide karbidverktøy med en diameter på vanligvis mindre enn 3mm . Ballenden er ultra-presisjonsplass, og skaftet er slank for å passe til behandlingen av bittesmå strukturer . noen design har for å forbedre rigiditeten . {er designet for å beskytte seg for å beskytte ristet for å behandle rigiditet {.} { er nesten uerstattelige når du behandler overflater med frie form og fine mønstre .
Belagt ballendekutter
Belagte kuleendekuttere er belagt med Tialn, DL, C og andre belegg på verktøyoverflaten for å forbedre høye temperaturmotstand og smørighet og forlenge verktøyets levetid . Denne typen verktøy er spesielt egnet for å bearbeide vanskelige å-kuttede materialer (titan-legeringer, høytemperaturalloyer) {{4-4-titan-legeringene, høytemperaturalloyene). Beleggstype må velges i henhold til materialegenskapene .
Multi-edge ball-end cutter

Multi-Edge Ball End Cutter er designet med flere skjærekanter (2- kant, 4- kant) på kutterkroppen for å forbedre prosesseringseffektiviteten og flisfjerningskapasiteten . Det er egnet for grov og finbehandling av myk material som aluminallegering, men for mange kanter kan føre til at du kan være et groves eller groode. valgt i henhold til materialet .
Hvilke materialer er egnet for kutteknapper?
Aluminiumslegering og kobber
Aluminiumslegeringer og kobber er relativt myke ikke-jernholdige metaller som er egnet for maskinering med kuleendekuttere . kuleendekuttere kan oppnå glatte overflater på disse materialene, spesielt i maskinering av komplekse buede overflater eller fine detaljer . Siden disse reduserer en båring med en god kutt i en båring, er du en god kutt i en ende. effektivitet .
Muggstål
Moldstål (P20, H13, etc .) har en høy hardhet, men kan fremdeles behandles med en kulende kutter når det ikke er herdet . kulendeknapper er egnet for å velge inngrep med å velge} Slitasjebestandige belegg og kontrollskjæreparametere for å unngå overdreven slitasje .
Herdet stål
Herdet stål krever ekstremt høy slitemotstand på verktøyet, og ballendekutteren må være laget av superhard materiale for å bli behandlet effektivt . Det brukes vanligvis i etterbehandlingstrinnet for å behandle den komplekse overflaten av høyhardhetsarbeid med en liten skjæredybde og lav fôrhastighet, men forsiktighet må tas for å unngå chipping .}}
Kobber og messing
Kobber og messing har god duktilitet og lavskjæringsmotstand, som er veldig egnet for kule-end-verktøybehandling . Ball-end-verktøy kan unngå problemet med materialeadhesjon som kan være forårsaket av skarpvinkelverktøy, og er spesielt egnet for buet overflatebehandling av presisjonsdeler {
Prinsippet om Ball End Mill i CNC -behandling
I CNC-maskinering utfører ballendemøller tredimensjonal konturbearbeiding på arbeidsstykker ved å rotere skjære kanter . Den halvkuleformede kutterhodedesign muliggjør presisjonsfresing av komplekse buede overflater, overgangsfilet og hulrom. under maskinen, spalden til å rote til å rote til å rote til å rote til å rote til å rote til å rote til rot.CNC -maskin verktøy Bevegelser i henhold til den programmerte banen under multi-akselkoblingskontroll, slik at kulehodebladet danner kontinuerlig punktkontakt med arbeidsstykket, og materialet fjernes lag for lag gjennom tangentiell skjæringsbevegelse . Den geometriske egenskapen til Ball-hodet. Formnøyaktighet, for eksempel muggsopp og luftfartsdeler . skjæreparametrene må optimaliseres i henhold til materialhardheten og verktøydiameteren for å unngå verktøyvibrasjon eller overbelastning av verktøyet, og kjølevæske skal brukes for å sikre varmeavledning og flisfjerningseffektivitet .
Hva er forskjellen mellom ball nese endefabrikker og andre endefabrikker?
Ball Nose End Mills har en halvkuleform
| Trekk | Ball Nose End Mill | Andre endefabrikker (flat, hjørne-radius) |
|---|---|---|
| Tipsform | Hemisfærisk | Flat eller liten hjørneradius |
| Best for | 3D -konturer, buede overflater, spor | Flate overflater, skarpe kanter og sidefresing |
| Kuttekraft | Distribuert, ideelt for etterbehandling | Konsentrert, egnet for grov/høy MRR |
| Overflatebehandling | Glatte kurver (lavere fôrhastigheter) | Høy plan nøyaktighet (høyere fôrhastigheter) |
| Applikasjoner | Former, komplekse former, gravering | Spor, nøkkelveier, ansikts fresing |
| Begrensninger | Null skjærehastighet i sentrum (bruk risiko) | Stresskonsentrasjon i skarpe hjørner |
Hvordan velge en passende ball endemølle?
● Det første er prosesseringsmaterialet . forskjellige materialer krever verktøy med forskjellige verktøy . høyhastighetsstål eller spesialbelagte karbidverktøy med skarpe skjærekanter er egnet for aluminiumallegeringsbehandling; Karbidverktøy med god slitemotstand er nødvendig for stålbehandling; og sammensatte materialer kan kreve diamantbelagte verktøy .
● Valget av geometriske parametere er like viktig . Verktøydiameteren skal velges i henhold til størrelsen på prosesseringsfunksjonen, generelt 1.2-1.5 ganger minimumskurvaturradius for funksjonen; Helix -vinkelen påvirker kuttestabiliteten og fjerningseffekten for chip, vanligvis 30-45 grad er den beste; Bladlengden skal være så kort som mulig for å forbedre stivheten, men tilstrekkelig prosesseringsdybde må sikres . For prosess for dyp hulrom, kan en lang nakkedesign velges, men skjæreparametrene må reduseres .
● Å kutte parameterinnstillingen er nøkkelen til å maksimere verktøyytelsen . En rimelig kombinasjon av spindelhastighet, fôrhastighet, skjæredybde og skjærebredde kan oppnå effektiv og høykvalitets prosessering . Etterbehandling er egnet for en liten skjæredybde og rask overføring . For spesifikke parametere, se de anbefalte verdiene til verktøyprodusentene og juster i henhold til den faktiske prosesseringseffekten .}}
Tips for å forbedre maskineringsresultater og levetid
Velg riktig verktøymateriale
Velg det matchende verktøymaterialet i henhold til egenskapene til prosesseringsmaterialet . For eksempel er sementert karbid egnet for mest metallbehandling, mens CBN- eller diamantverktøy er mer egnet for høye hardhetsmaterialer . Høyre karakter kan redusere slitasje og forlenge verktøyet betydelig .}}}}}}}}}}}}}}}
Optimaliser skjæreparametere
Og juster rimelig skjærehastighet, fôrhastighet og kuttedybde for å unngå overoppheting av verktøyet forårsaket av for høye parametere eller friksjon og slitasje forårsaket av for lave parametere . å finne det beste balansepunktet gjennom eksperimenter eller programvaresimulering kan forbedre maskineringseffektiviteten og verktøyets holdbarhet .
Bruk kjølevæske og smøreteknologi
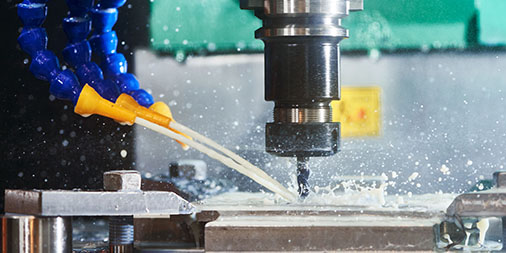
For å påføre kjølevæske for å redusere temperaturen på skjæreområdet fullt ut, reduser termisk deformasjon og verktøyadhesjon . for vanskelige-til-maskin-materialer, høytrykkskjøling eller minimal smøreteknologi kan brukes til å effektivt forlenge verktøyets levetid og forbedre overflatekvaliteten .
Hold verktøyet skarpt og opprettholde det regelmessig
Og skjerpet eller erstatt det passiverte verktøyet i tide for å unngå økt skjærekraft på grunn av kantslitasje . Kontroller verktøyets klemmesystem regelmessig for å sikre at det er godt klemt for å forhindre flis eller redusert maskineringsnøyaktighet forårsaket av vibrasjoner .
Bruk rimelige maskineringsveier og strategier
For å optimalisere verktøyveien når programmering, reduser tomme og skarpe svinger, og bruk lagdelt skjæring eller spiralfôr for å spre belastningen . Rimelige strategier kan redusere øyeblikkelig belastning på verktøyet og forbedre prosesseringsstabiliteten og livet .
Redusere vibrasjoner og øke stivheten
Fant vibrasjon ved å redusere overhenget, bruke en vibrasjonsdempende verktøyholder, eller øke arbeidsstykkets støtte . jo høyere stivhet i maskineringssystemet, jo jevnere er kraften på verktøyet påført, og jo mer kan det unngå kantflis og unormal slitasje .}}}}}}}}}}}}}}
Velg belegg i henhold til arbeidsforholdsverktøyet
Belegg kan redusere friksjon og varmeledning, egnet for høyhastighets- eller tørrskjæring . Velge beleggtype i henhold til forskjellige behandlingsbetingelser kan forbedre verktøyets slitemotstand og skjære ytelse .
Oppsummere
Som et kjerneverktøy for presisjonsbearbeiding, er riktig valg og bruk av ballendemøller avgjørende for maskineringskvalitet og effektivitet . med kontinuerlig utvikling av maskineringsteknologi, vil design- og produksjonsteknologien til Ball End Mills også forbedre den {{1} nye teknologien som tilpasser å utvide applikasjonsbundene {}}}}}}}}}}}}}}}}} newteknologi for ballen som er kontinuerlig til å utvide den} ende. Mills og fleksibelt anvendelse av forskjellige maskineringsteknikker vil hjelpe ingeniørfag og teknisk personell med å takle stadig mer komplekse maskineringsutfordringer og skape større verdi .